สำหรับแผ่นอลูมิเนียมที่ต้องการคุณภาพผิวสูง การเลือกสายการผลิตตัดแผ่น (Cut to Length) ไม่ได้ขึ้นอยู่กับความเร็วในการตัดเพียงอย่างเดียว คำถามสำคัญคือแถบสามารถเคลื่อนที่ต่อเนื่องผ่านเครื่องปรับเรียบได้หรือไม่ในขณะตัดแต่ละแผ่น นี่คือเหตุผลที่หลายโครงการตัดแผ่นอลูมิเนียมเลือกใช้โครงแบบ flying shear หรือ tracking shear: ตัวเครื่องตัดจะประสานความเร็วกับแถบที่กำลังเคลื่อนที่ แทนที่จะบังคับให้แถบหยุดเพื่อการตัดแบบดั้งเดิม
เหตุผลนั้นเรียบง่ายและเป็นเรื่องจริง เมื่อรอบการตัดแบบหยุดแผ่น (stop shear) บังคับให้แถบชะลอหรือหยุดขณะที่อยู่ภายในเครื่องปรับเรียบภายใต้แรงกด อลูมิเนียมอาจสัมผัสกับลูกกลิ้งงานแบบนิ่งๆ เวลาที่หยุดนิ่งภายใต้การสัมผัสกับลูกกลิ้ง การเปลี่ยนแปลงความตึงของแถบ การปนเปื้อนของลูกกลิ้ง หรือการลื่นไถลชั่วขณะเมื่อเริ่มเดินเครื่องใหม่ อาจเพิ่มความเสี่ยงของรอยลูกกลิ้งที่มองเห็นได้หรือความเรียบเฉพาะจุดที่เปลี่ยนแปลง ในอลูมิเนียมเปลือย ผิวมัน ผิวเคลือบ ผิวแปรง หรือผิวที่มีฟิล์มป้องกัน ข้อบกพร่องผิวที่ยอมรับได้ในวัสดุอื่นอาจกลายเป็นปัญหาคุณภาพในสายตาลูกค้า
ทั้งนี้ ไม่ได้หมายความว่าสายการผลิตตัดแผ่นอลูมิเนียมทุกสายต้องใช้ flying shear หรือ tracking shear สายการผลิตแบบหยุดแผ่นที่ออกแบบมาอย่างดีอาจเหมาะกับงานที่ช้ากว่าและอ่อนไหวต่อผิวน้อยกว่า แต่เมื่อผิวของวัสดุและรูปลักษณ์ของแผ่นสำเร็จรูปเป็นปัจจัยชี้ขาด การรักษาให้แถบเคลื่อนที่ต่อเนื่องผ่านโมดูลปรับเรียบมักเป็นหลักการทางเทคโนโลยีที่ปลอดภัยที่สุด
คำตอบสั้นๆ: ปกป้องการปรับเรียบแบบต่อเนื่อง
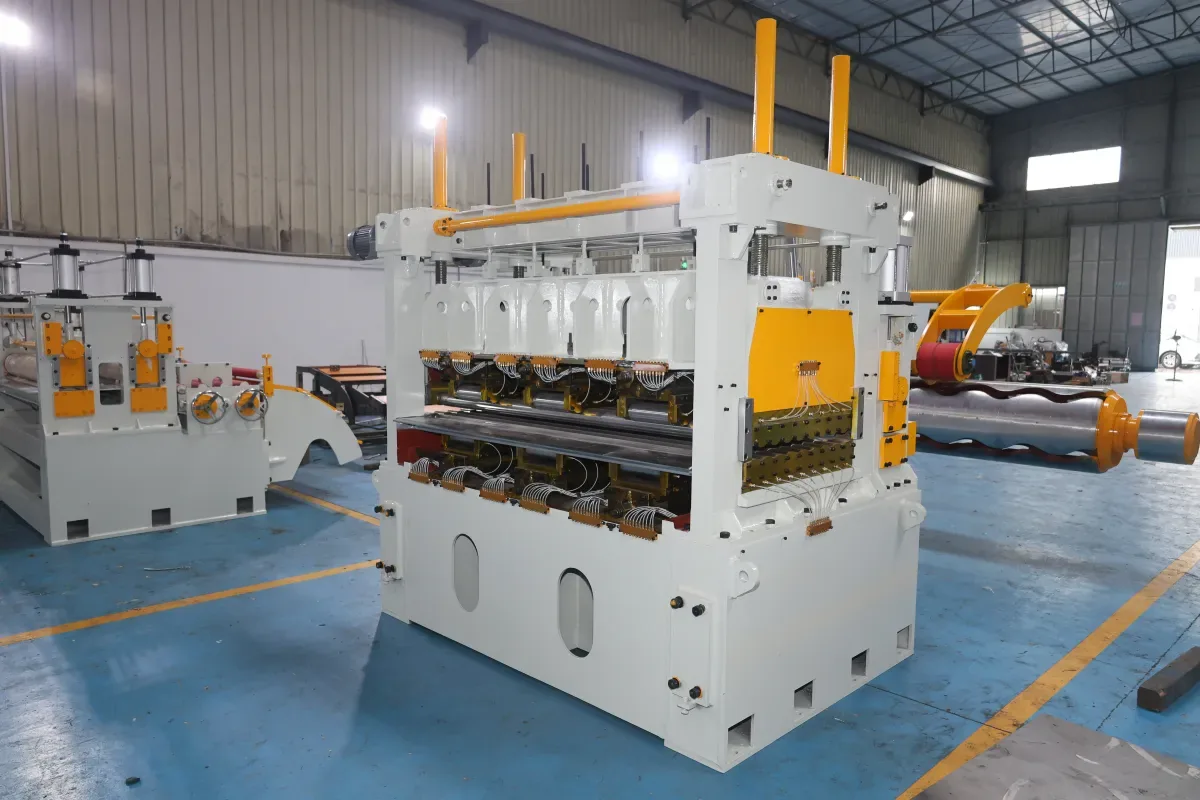
เครื่องปรับเรียบความแม่นยำสูงขจัดความโค้งจากม้วนและปรับปรุงความเรียบของแผ่น โดยให้แถบผ่านชุดลูกกลิ้งงานที่ควบคุมอย่างเป็นระบบ กระบวนการจะเสถียรที่สุดเมื่อการเคลื่อนที่ของแถบ ความตึงขาเข้าและขาออก และการสัมผัสกับลูกกลิ้งถูกจัดการเป็นสภาวะต่อเนื่องหนึ่งเดียว ในรอบการเริ่ม-หยุดแบบดั้งเดิม สภาวะนั้นเปลี่ยนแปลงตลอดเวลา: ความเร็วของแถบลดลง แถบอาจหยุดนิ่ง แล้วสายการผลิตก็เร่งความเร็วขึ้นใหม่
สำหรับอลูมิเนียม ความกังวลไม่ใช่แค่เรื่องเครื่อง "หยุด" แต่เป็นการผสมกันของความอ่อนไหวของผิวและสภาวะการสัมผัสระหว่างหยุด หากแถบถูกกดอยู่บนลูกกลิ้งภายใต้แรงกดนานกว่าที่วางแผนไว้ การปนเปื้อนเล็กน้อยของลูกกลิ้ง ความแตกต่างของสภาพผิว ความดันเฉพาะจุดที่ไม่สม่ำเสมอ หรือความไม่สมดุลของความตึง ล้วนมีโอกาสมากขึ้นที่จะทิ้งรอยที่มองเห็นได้ การเริ่มเดินเครื่องใหม่อาจเพิ่มการรบกวนอีกครั้งหากแถบไม่สามารถคืนสู่ความตึงและการยึดเกาะที่เสถียรได้ทันที
นี่คือเหตุผลที่รอยลูกกลิ้งเป็น ความเสี่ยงที่ต้องควบคุม ไม่ใช่ผลที่หลีกเลี่ยงไม่ได้ของการหยุดทุกครั้ง ความเสี่ยงนี้ยิ่งทวีความสำคัญเมื่อผลิตภัณฑ์ต้องการผิวที่สวยงามสูง ผิวบางหรือเป็นรอยง่าย การตัดแผ่นสั้นจำนวนมาก หรือจังหวะการผลิตที่ก่อให้เกิดรอบเริ่ม-หยุดจำนวนมากต่อหนึ่งม้วน
flying shear และ tracking shear เปลี่ยนกระบวนการอย่างไร
flying shear ตัดขณะที่แถบกำลังเคลื่อนที่ กลไกการตัดจะเร่งความเร็วและประสานกับความเร็วของสายการผลิตระหว่างจังหวะตัด จากนั้นถอยกลับและเตรียมพร้อมสำหรับแผ่นถัดไป ส่วน tracking shear มีเป้าหมายการผลิตเดียวกัน: การเคลื่อนที่ตัดของมันประสานกับวัสดุที่กำลังเคลื่อนที่ เพื่อให้การไหลหลักของแถบไม่ถูกขัดจังหวะด้วยการตัดแบบดั้งเดิม
ศัพท์และกลไกอาจแตกต่างกันไปตามผู้ผลิต "Flying shear" "tracking shear" และโครงแบบ rotary shear บางแบบอาจอธิบายกลไกการตัดที่ต่างกัน เป้าหมายทางเทคนิคที่เหมือนกันสำคัญกว่าชื่อเรียก: วัดแถบที่กำลังเคลื่อนที่อย่างแม่นยำ ประสานการตัดกับจังหวะของแถบ และรักษาเสถียรภาพของการปรับเรียบต้นทาง
เมื่อแถบเคลื่อนที่อยู่ตลอด เครื่องปรับเรียบสามารถทำงานได้โดยไม่ต้องหยุด-รอและเริ่มใหม่ซ้ำๆ แบบรอบการตัดด้วยเครื่องหยุดแผ่นดั้งเดิม ช่วยให้วัสดุไหลผ่านโมดูลปรับเรียบได้อย่างนุ่มนวลขึ้น ลดการเปลี่ยนแปลงความเร่งที่กระทำต่อแถบ และช่วยรักษาสภาวะการจัดการผิวที่สม่ำเสมอ นอกจากนี้ยังช่วยความต่อเนื่องของการผลิตเมื่อแผ่นสั้นต้องการการหยุดบ่อยครั้ง
ทำไมอลูมิเนียมทำให้การเลือกนี้สำคัญยิ่งขึ้น
อลูมิเนียมถูกใช้ในผลิตภัณฑ์ที่รูปลักษณ์อาจเป็นส่วนหนึ่งของข้อกำหนดทางเทคนิค: แผงเครื่องใช้ไฟฟ้าในบ้าน แผ่นสถาปัตยกรรม ชิ้นส่วนยานยนต์ แผ่นเปล่าสำหรับบรรจุภัณฑ์ วัสดุเคลือบ และชิ้นงานขึ้นรูปอีกมากมาย ความอ่อนไหวที่แท้จริงขึ้นอยู่กับโลหะผสม การอบชุบ ความหนา ผิวสำเร็จ ฟิล์มป้องกัน การขึ้นรูปภายหลัง และมาตรฐานการยอมรับของลูกค้า เงื่อนไขเหล่านี้ต้องได้รับการยืนยันก่อนเลือกสายการผลิต
ในการใช้งานที่เข้มงวดเรื่องผิว ลูกค้าไม่ได้ซื้อแค่เครื่องตัด แต่ซื้อเสถียรภาพของทั้งเส้นทางตั้งแต่การคลายม้วนจนถึงการเรียงซ้อน เครื่องปรับเรียบ ลูกกลิ้งดึงหรือลูกกลิ้งกด การควบคุมลูป การวัดความยาว การประสานใบมีด การลำเลียง และการเรียงซ้อน ต้องประสานกันโดยไม่ก่อให้เกิดจุดกดเฉพาะที่ รอยขีดข่วน หรือการเปลี่ยนแปลงความตึงอย่างฉับพลัน
flying shear หรือ tracking shear สมควรได้รับการพิจารณาเป็นพิเศษเมื่อโครงการรวมเงื่อนไขเหล่านี้หลายข้อ:
- แผ่นอลูมิเนียมเปลือย ผิวมัน ผิวเคลือบ ผิวแปรง มีฟิล์มลามิเนต หรืออลูมิเนียมอื่นที่อ่อนไหวต่อรูปลักษณ์;
- วัสดุบางหรือแผ่นสำเร็จรูปที่ต้องคงความเรียบและสะอาดตา;
- แผ่นสั้นที่ก่อให้เกิดการตัดจำนวนมากต่อหนึ่งม้วน;
- การผลิตปริมาณมากที่การเร่งและชะลอซ้ำๆ ครองรอบการทำงาน;
- ข้อกำหนดเข้มงวดในขั้นตอนถัดไปของการปั๊ม การขึ้นรูป การพ่นสี หรือแผ่นที่โชว์ผิว
เงื่อนไขเหล่านี้เพียงอย่างเดียวไม่ได้กำหนดชนิดเครื่องจักรที่เจาะจง แต่กำหนดคำถามที่ทีมโครงการต้องแก้ โครงแบบการตัดที่เหมาะสมต้องนำมาเทียบกับข้อมูลจริงของม้วนและแผ่นสำเร็จรูปที่ต้องการ
flying shear ไม่ได้ทดแทนวิธีปฏิบัติที่ดีในการปรับเรียบ
การตัดแบบต่อเนื่องลดแหล่งความเสี่ยงสำคัญแหล่งหนึ่ง แต่ไม่ชดเชยลูกกลิ้งที่สภาพไม่ดีหรือการจัดการวัสดุที่ไม่เหมาะสม แผนป้องกันผิวสำหรับอลูมิเนียมต้องตรวจสอบความสะอาด ผิวสำเร็จ ความเยื้องศูนย์ และแรงกดปรับเรียบของลูกกลิ้ง ความตึงของแถบ ความแม่นยำของการนำทาง และสภาพของทุกผิวที่สัมผัสกับแถบด้วย
ตัวอย่างเช่น สายการผลิตแบบต่อเนื่องยังอาจขีดข่วนอลูมิเนียมได้หากลูกกลิ้งมีสิ่งตกค้างติดอยู่ หากลูกกลิ้งที่เสียหายสร้างรูปแบบการสัมผัสซ้ำๆ หากการยึดเกาะของแถบไม่เสถียร หรือหากโปรไฟล์ความตึงไม่เหมาะกับวัสดุ ในทำนองเดียวกัน สายการผลิตแบบหยุดแผ่นยังสามารถส่งมอบวัสดุตามมาตรฐานได้เมื่อผลิตภัณฑ์ไม่ค่อยอ่อนไหวต่อผิวและสายการผลิตได้รับการออกแบบและทดสอบสำหรับงานนั้น
ข้อสรุปเชิงปฏิบัติเรียบง่าย: flying shear หรือ tracking shear ปกป้องความต่อเนื่องของกระบวนการ ในขณะที่เครื่องปรับเรียบและโมดูลจัดการวัสดุต้องปกป้องผิว ทั้งสองอย่างล้วนจำเป็น
เครื่องหยุดแผ่นยังใช้ได้กับอลูมิเนียมหรือไม่?
ได้ — ขึ้นอยู่กับข้อกำหนดของโครงการ เครื่องหยุดแผ่นอาจเหมาะสมกับจังหวะการผลิตปานกลาง แผ่นที่ยาวกว่า ข้อกำหนดด้านรูปลักษณ์ที่ไม่เข้มงวดนัก หรือเมื่อผังสายการผลิตแยกโมดูลปรับเรียบออกจากรอบการตัด ตัวสะสมหรือลูปเฉพาะ ในบางโครงแบบ อาจช่วยแยกการตัดปลายทางออกจากเส้นทางแถบต้นทางได้ วิธีนั้นจะปกป้องเครื่องปรับเรียบจากการขัดจังหวะได้หรือไม่ขึ้นอยู่กับผังจริง ระบบควบคุม ความสามารถในการสะสมวัสดุที่มีอยู่ และลำดับการทำงาน ต้องตรวจสอบสำหรับแต่ละสายการผลิตโดยเฉพาะ
ด้วยเหตุนี้จึงควรพูดว่าอลูมิเนียมที่เข้มงวดเรื่องผิวมัก ให้ความสำคัญกับโซลูชันการตัดแบบต่อเนื่อง มากกว่าพูดว่าเครื่องหยุดแผ่นเป็นไปไม่ได้ ผู้ผลิตต้องแสดงให้เห็นว่าแถบจะเคลื่อนที่ผ่านเครื่องปรับเรียบอย่างไรในการผลิตปกติ การเปลี่ยนคำสั่งผลิต และสถานการณ์ที่ไม่บ่อยนัก — ไม่ใช่แค่ในรอบการตัดในอุดมคติ
สิ่งที่ต้องตรวจสอบก่อนเลือกเครื่องตัด
การประเมินทางเทคนิคที่เป็นประโยชน์ควรเริ่มจากเป้าหมายการผลิตทั้งหมด แทนที่จะเริ่มจากรุ่นในแค็ตตาล็อก โปรดให้ข้อมูลต่อไปนี้แก่ผู้ผลิต:
- โลหะผสมอลูมิเนียม การอบชุบ ช่วงความหนาและความกว้าง น้ำหนักม้วน และสภาพผิวขาเข้า;
- ผิวเป็นแบบเปลือย เคลือบ แปรง มีฟิล์ม หรือแบบอื่นที่เข้มงวดเรื่องรูปลักษณ์หรือไม่;
- ความยาวแผ่นสำเร็จรูป การผสมความยาว ค่าความคลาดเคลื่อนการตัดที่ยอมรับได้ ข้อกำหนดเส้นทแยงมุม และความถี่ในการตัด;
- ความเรียบที่ต้องการและเกณฑ์การยอมรับของลูกค้าสำหรับรอย รอยขีดข่วน หรือข้อบกพร่องที่มองเห็นได้;
- จังหวะการผลิตที่ต้องการ และเครื่องปรับเรียบต้องเคลื่อนที่ต่อเนื่องระหว่างการตัดแบบดั้งเดิมหรือไม่;
- โครงแบบการลำเลียง การเรียงซ้อน ฟิล์มป้องกัน และการจัดการวัสดุที่ต้องการ;
- ม้วนตัวแทนสำหรับการทดสอบก่อนการรับมอบขั้นสุดท้าย
ขอให้ผู้ผลิตอธิบายตรรกะการประสานระหว่างเอนโค้ดเดอร์วัดของสายการผลิต เครื่องปรับเรียบ ลูกกลิ้งกดหรือลูกกลิ้งดึง และตัวเครื่องตัด สำหรับโซลูชัน flying shear หรือ tracking shear ขอโปรไฟล์จังหวะการเคลื่อนที่ ช่วงการทำงานที่ปลอดภัย สถาปัตยกรรมการควบคุม และวิธีที่สายการผลิตตอบสนองต่อการเปลี่ยนแปลงความเร็วหรือความยาวแผ่นด้วย วิธีนี้จะเปลี่ยนข้อกำหนดทั่วไปเรื่อง "ไม่มีรอยลูกกลิ้ง" ให้เป็นการอภิปรายทางเทคนิคที่ตรวจสอบได้
เอกสารที่เกี่ยวข้องของ XIONGJIN
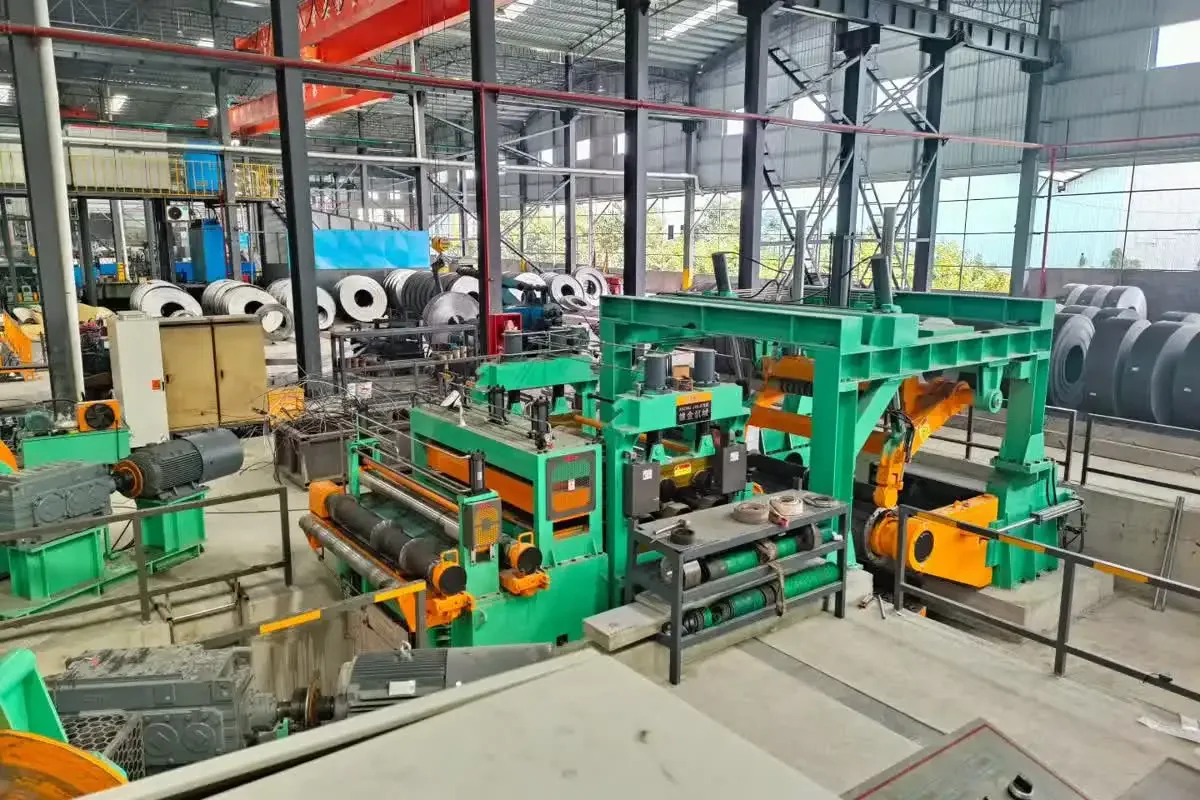
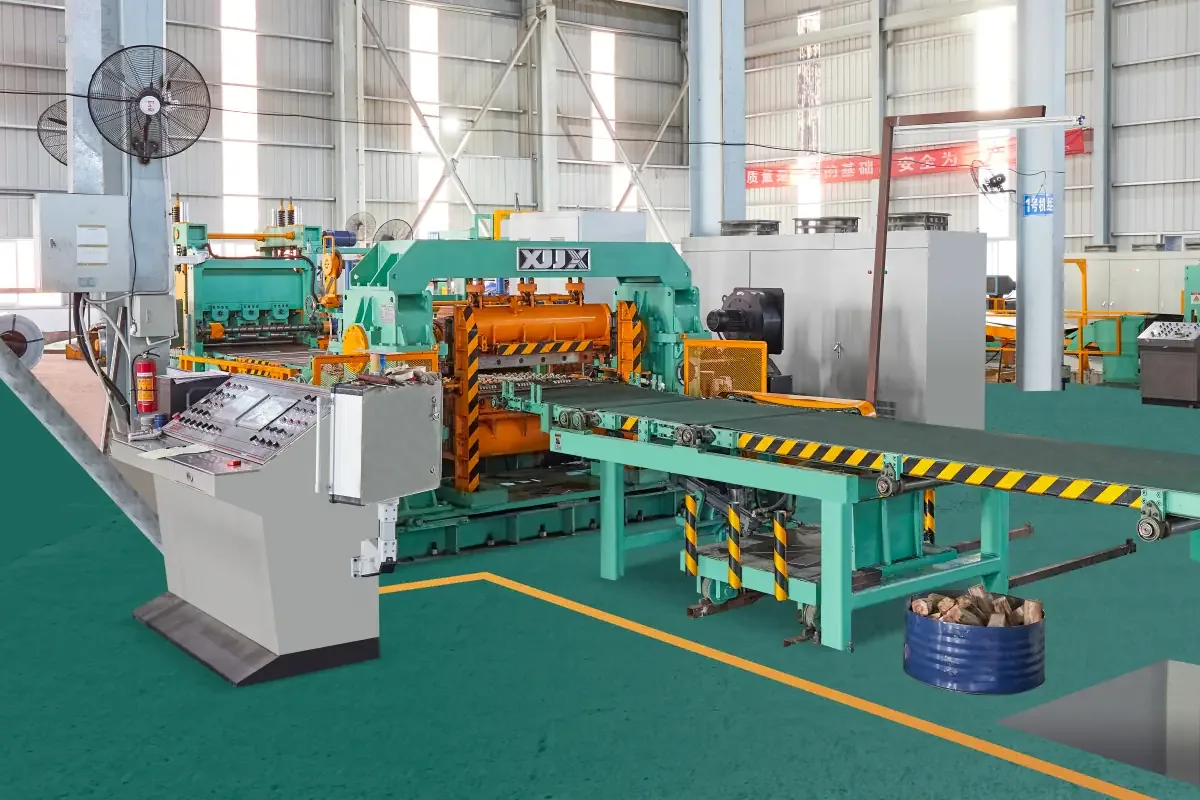
สำหรับการอ้างอิงภาพการผลิตตัดแผ่นแบบต่อเนื่อง โปรดดูโครงการ flying shear ความเร็วสูง 1650 ของ XIONGJIN เมื่อวัสดุและข้อกำหนดผิวเอื้อให้ใช้แนวทางอื่น กระบวนการยังสามารถนำมาเทียบกับสายการผลิตตัดแผ่นแบบหยุดแผ่น 1650 และสายการผลิตตัดแผ่นแบบ rotary shear 1650 ของ XIONGJIN ได้ หน้าเหล่านี้เป็นข้อมูลอ้างอิงชนิดอุปกรณ์ ความเหมาะสมขั้นสุดท้ายต้องยืนยันตามลักษณะจริงของม้วนและแผ่นสำเร็จรูป
บทสรุป
สำหรับอลูมิเนียมที่เข้มงวดเรื่องผิว ความกังวลของผู้ใช้มีเหตุผล: การรักษาให้แถบเคลื่อนที่ผ่านเครื่องปรับเรียบสามารถลดความเสี่ยงสำคัญของรอยลูกกลิ้งได้ flying shear หรือ tracking shear ทำได้โดยการตัดแบบดั้งเดิมที่ประสานกับจังหวะของแถบ แทนที่จะหยุดแถบสำหรับแต่ละแผ่น อย่างไรก็ตาม สายการผลิตที่ถูกต้องไม่ได้เลือกจากชนิดเครื่องตัดเพียงอย่างเดียว ต้องผสานการเคลื่อนที่ต่อเนื่องเข้ากับลูกกลิ้งปรับเรียบที่สะอาดและเหมาะสม ความตึงที่เสถียร การประสานที่แม่นยำ การจัดการวัสดุที่ป้องกันผิว และการตรวจสอบด้วยม้วนอลูมิเนียมตัวแทน