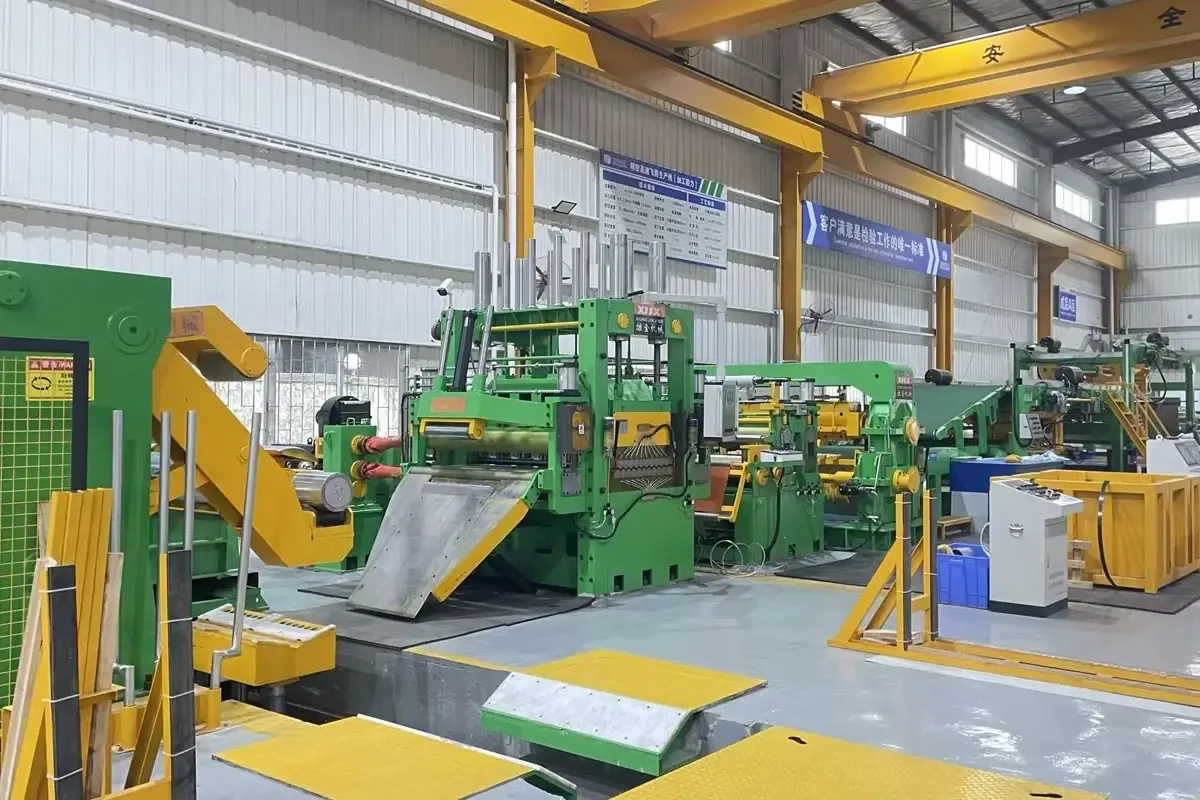
สำหรับศูนย์บริการเหล็กสมัยใหม่ ระบบอัตโนมัติไม่ใช่แค่การทำให้สายการผลิตแปรรูปคอยล์เร็วขึ้นอีกต่อไป คำถามที่สำคัญกว่าคือสายการผลิตสามารถทำซ้ำการปรับตั้งที่ตรวจสอบแล้ว ปกป้องคุณภาพของแถบ แนะนำผู้ปฏิบัติงานในการเปลี่ยนผลิตภัณฑ์ และเก็บรักษาข้อมูลการแปรรูปที่ลูกค้าคาดหวังมากขึ้นเรื่อยๆ ได้หรือไม่ สายการผลิตที่เร็วแต่ไม่มีวินัยการปรับตั้งอาจก่อให้เกิดของเสีย งานซ่อม และความเสี่ยงมากกว่ามูลค่า
จากมุมมองของผู้ผลิตอุปกรณ์แปรรูปคอยล์ กลยุทธ์ระบบอัตโนมัติที่ดีที่สุดเชื่อมโยงการออกแบบกลไก การควบคุมไดรฟ์ เซ็นเซอร์ การแนะนำผู้ปฏิบัติงาน และบันทึกการผลิต ฟังก์ชันที่เป็นรูปธรรมขึ้นอยู่กับวัสดุ ความกว้าง ความหนา น้ำหนักม้วน โปรแกรมการตัด และข้อกำหนดของขั้นตอนถัดไป ขอบเขตการใช้งานเหล่านั้นต้องยืนยันในขั้นตอนวิศวกรรม ไม่ควรสมมติจากแพ็กเกจระบบอัตโนมัติทั่วไป
ทำไมระบบอัตโนมัติวันนี้จึงเป็นการตัดสินใจเรื่องการควบคุมกระบวนการ
ศูนย์บริการและผู้แปรรูปตามคำสั่งมักจัดการเกรดเหล็ก ความกว้าง และปริมาณคำสั่งหลายอย่างในสัปดาห์เดียวกัน สายการผลิตตัดแถบอาจเปลี่ยนจากม้วนรีดร้อนกว้างไปเป็นคำสั่งสแตนเลสหรือโลหะนอกกลุ่มเหล็กที่แคบกว่า สายการผลิตตัดแผ่นอาจเปลี่ยนจากคำสั่งผลิตมาตรฐานไปเป็นล็อตสั้นที่มีข้อกำหนดความเรียบหรือความยาวเข้มงวดกว่า การเปลี่ยนแต่ละครั้งสร้างโอกาสในการปรับผิด การเคลื่อนที่ไม่จำเป็น การปรับที่ไม่ปลอดภัย และชิ้นแรกที่ไม่สม่ำเสมอ
ระบบอัตโนมัติสร้างมูลค่าเมื่อควบคุมความแปรปรวนที่จุดตัดสินใจเหล่านี้ ต้องช่วยให้ผู้ปฏิบัติงานโหลดงานที่ถูกต้อง ยืนยันวัสดุที่ถูกต้อง ปรับสายการผลิตอย่างปลอดภัย และรับรู้เมื่อกระบวนการออกนอกช่วงที่วางไว้ กล่าวอีกนัยหนึ่ง ระบบอัตโนมัติต้องทำให้กระบวนการที่ถูกต้องทำซ้ำได้ง่ายขึ้น
1. การปรับตามสูตรต้องลดความแปรปรวน
สูตรที่เป็นประโยชน์ไม่ใช่แค่ค่าความเร็วที่บันทึกไว้ ขึ้นอยู่กับสายการผลิต อาจรวมถึงเกรดวัสดุ ความหนาและความกว้างพิกัด โปรแกรมการตัดเป้าหมาย การจัดวางใบมีด ข้อมูลตัวแยก ตำแหน่งการนำทางขาเข้า การปรับเส้นทาง พารามิเตอร์อ้างอิงความตึง พารามิเตอร์เครื่องม้วนเก็บ การปรับเครื่องปรับเรียบ และเวลาตัด สูตรต้องให้จุดเริ่มต้นที่ควบคุมได้ ขณะยังอนุญาตการปรับทางเทคนิคที่ได้รับอนุญาตตามลักษณะจริงของวัสดุ
สำหรับการตัดแถบ วินัยสูตรสามารถลดข้อผิดพลาดในการเตรียมใบมีดและตัวแยก สำหรับการปรับเรียบและการตัดแผ่น ช่วยประสานพารามิเตอร์อ้างอิงช่องว่างลูกกลิ้ง การสอบเทียบการป้อน การควบคุมลูป และลำดับการตัด สูตรควรแสดงประวัติการแก้ไขและระบุว่าการปรับใดต้องการการยืนยันก่อนเริ่มเดินเครื่อง เรื่องนี้สำคัญเป็นพิเศษเมื่อผู้ซื้อแปรรูปวัสดุที่มีลักษณะต่างกันแม้ความหนาพิกัดจะใกล้เคียงกัน
2. เซ็นเซอร์ต้องปกป้องกระบวนการ ไม่ใช่แค่เก็บข้อมูล
ระบบอัตโนมัติมีประโยชน์เมื่อสัญญาณเซ็นเซอร์นำไปสู่การตัดสินใจ เส้นผ่านศูนย์กลางม้วน ตำแหน่งแถบ ความเร็วสายการผลิต ภาระไดรฟ์ ความสูงลูป การตอบสนองความตึง และพฤติกรรมหางม้วน ช่วยให้ระบบควบคุมตรวจจับสภาวะผิดปกติ สัญญาณการนำทางขอบช่วยรักษาการจัดแนวของแถบ สัญญาณภาระและตำแหน่งสนับสนุนการเคลื่อนที่ที่ปลอดภัยขึ้นของรถเข็นม้วน ลูกกลิ้งกด ตัวนำทาง และอุปกรณ์ขนย้ายอื่นๆ
คำถามเชิงปฏิบัติไม่ใช่สายการผลิตมีเซ็นเซอร์กี่ตัว แต่ระบบใช้มันสร้างสัญญาณเตือนที่ชัดเจน อินเตอร์ล็อก การหยุดแบบควบคุม และข้อมูลวินิจฉัยหรือไม่ ผู้ปฏิบัติงานต้องเข้าใจว่าเกิดอะไรขึ้นและต้องตรวจสอบอะไรต่อไป อินเทอร์เฟซที่ออกแบบมาดีแยกแยะปัญหาวัสดุจากปัญหาการปรับตั้ง ปัญหากลไก และการหยุดที่เกี่ยวกับความปลอดภัย
3. การควบคุมคุณภาพต้องรวมถึงพฤติกรรมของแถบ
ความเร็วสายการผลิตเป็นเพียงส่วนหนึ่งของกำลังการผลิต สายการผลิตแปรรูปคอยล์ต้องส่งมอบผลิตภัณฑ์ที่ใช้ได้ด้วย ขึ้นอยู่กับการใช้งาน ช่วงคุณภาพอาจรวมถึงครีบการตัด สภาพขอบ ความโค้งด้านข้าง (camber) การซ้อนเลื่อน ความแน่นของการม้วน การป้องกันผิว ความเรียบ ความยาวการตัด และความสม่ำเสมอในการเรียงซ้อนหรือมัด
ด้วยเหตุนี้ ระบบอัตโนมัติต้องประสานความเร็ว ความตึง การนำทาง การเร่ง การชะลอ และการหยุด แทนที่จะเพิ่มประสิทธิภาพค่าเดียว แถบบางอาจอ่อนไหวต่อเสถียรภาพความตึงและการนำทางขอบ วัสดุที่หนักกว่าหรือแข็งแรงกว่าอาจต้องการแรงบิดของไดรฟ์ ความแข็งแกร่งของเครื่อง เบรก และการรองรับวัสดุมากขึ้น เครื่องปรับเรียบอาจต้องการแนวทางต่างจากเครื่องดัดตรงเมื่อปัญหาคือการโก่งขวาง (crossbow) คลื่นขอบ (edge wave) หรือการนูนกลาง (center buckle) ความสามารถที่แน่นอนของความหนา เกรด ความเร็ว และความแม่นยำยังคงเป็นเรื่องของการออกแบบสายการผลิตที่ต้องยืนยัน
ด้วยเหตุนี้ ผู้ซื้อควรถามว่าระบบควบคุมเชื่อมโยงการปรับกระบวนการกับการตรวจสอบคุณภาพที่วัดได้อย่างไร แม้การตรวจสอบจะยังเป็นแบบแมนนวลบางส่วน บันทึกการผลิตควรช่วยให้เชื่อมโยงข้อบกพร่องกับล็อตวัสดุ เวอร์ชันสูตร การเปลี่ยนการปรับ หรือการตัดสินใจของผู้ปฏิบัติงานได้ง่าย
4. การเปลี่ยนที่ปลอดภัยกว่าคือประโยชน์ด้านกำลังการผลิต
ระบบอัตโนมัติของการเปลี่ยนต้องลดการสัมผัสกับงานขนย้ายที่หลีกเลี่ยงได้ ฟังก์ชันที่เป็นประโยชน์: การโหลดม้วนแบบมีไกด์ การจัดกึ่งกลางอัตโนมัติ การร้อยแบบควบคุม การปรับตัวนำทางด้วยมอเตอร์ การวางตำแหน่งเส้นทางตามสูตร และตรรกะสถานะปลอดภัยที่ชัดเจน ฟังก์ชันเหล่านี้ไม่ได้ขจัดความจำเป็นของผู้ปฏิบัติงานที่ได้รับการฝึกอบรม แต่ช่วยให้พวกเขาทำลำดับเดียวกันอย่างสม่ำเสมอและอยู่ห่างจากจุดหนีบที่ไม่จำเป็นหรืออุปกรณ์ที่เคลื่อนที่
ความปลอดภัยและกำลังการผลิตต้องออกแบบร่วมกัน ระบบควบคุมที่บังคับให้ผู้ปฏิบัติงานละเลยสัญญาณเตือนหรือทำซ้ำขั้นตอนการวางตำแหน่งด้วยมือจะสูญเสียประโยชน์ทั้งสองในที่สุด แนวทางที่ดีกว่าผสานพื้นที่ป้องกัน ข้อมูลสถานะที่มองเห็นได้ ตรรกะการเปิดใช้งาน การควบคุม jog ด้วยมือเมื่อเหมาะสม และขั้นตอนการกู้คืนที่อธิบายวิธีดำเนินการต่อหลังการหยุด
5. การสืบย้อนเปลี่ยนข้อมูลการแปรรูปให้เป็นมูลค่าสำหรับลูกค้า
สำหรับศูนย์บริการหลายแห่ง ผลลัพธ์ที่เป็นประโยชน์ไม่ใช่แค่ม้วนตัดหรือแผ่นเปล่าที่ตัดแล้ว แต่คือความมั่นใจว่าวัสดุถูกแปรรูปตามคำสั่งและสามารถระบุได้ภายหลัง บันทึกการสืบย้อนเชิงปฏิบัติอาจเชื่อมโยง ID ม้วนขาเข้า ข้อมูลเกรดหรือเตาหลอม (heat) เลขคำสั่งผลิต เวอร์ชันสูตร ผู้ปฏิบัติงาน การปรับสำคัญ ผลการตรวจสอบ และ ID ม้วนหรือแพ็กเกจขาออก
ข้อมูลนี้สนับสนุนคำสั่งซ้ำและการวิเคราะห์สาเหตุราก หากลูกค้ารายงานปัญหาความเรียบหรือการม้วน ผู้แปรรูปสามารถทบทวนประวัติจริงของงาน แทนที่จะพึ่งความจำ หากวัสดุเดียวกันถูกแปรรูปอีก สูตรเดิมสามารถใช้อ้างอิง แทนที่จะเป็นทางลัดที่ไม่ตรวจสอบ การบูรณาการกับ ERP หรือระบบจัดการการผลิตอาจเหมาะสม แต่ขอบเขตต้องสอดคล้องกับกระแสงานจริงและความต้องการจัดเก็บข้อมูลของผู้แปรรูป
คำถามที่ผู้ซื้อควรถามก่อนระบุสเปกระบบอัตโนมัติ
ผู้ซื้อควรถามว่าระบบที่เสนอสามารถจัดเก็บสูตรงาน จัดการสิทธิ์การแก้ไข สนับสนุนการปรับทางเทคนิคด้วยมือ อธิบายสัญญาณเตือน บันทึกการตรวจสอบคุณภาพ และส่งออกข้อมูลการผลิตได้หรือไม่ ควรถามด้วยว่าระบบทำงานอย่างไรเมื่อสภาวะวัสดุต่างจากสูตรพิกัด ผู้ปฏิบัติงานกู้คืนหลังการหยุดอย่างไร และฟังก์ชันใดเป็นมาตรฐาน อ็อปชัน หรือต้องการการยืนยันการใช้งาน
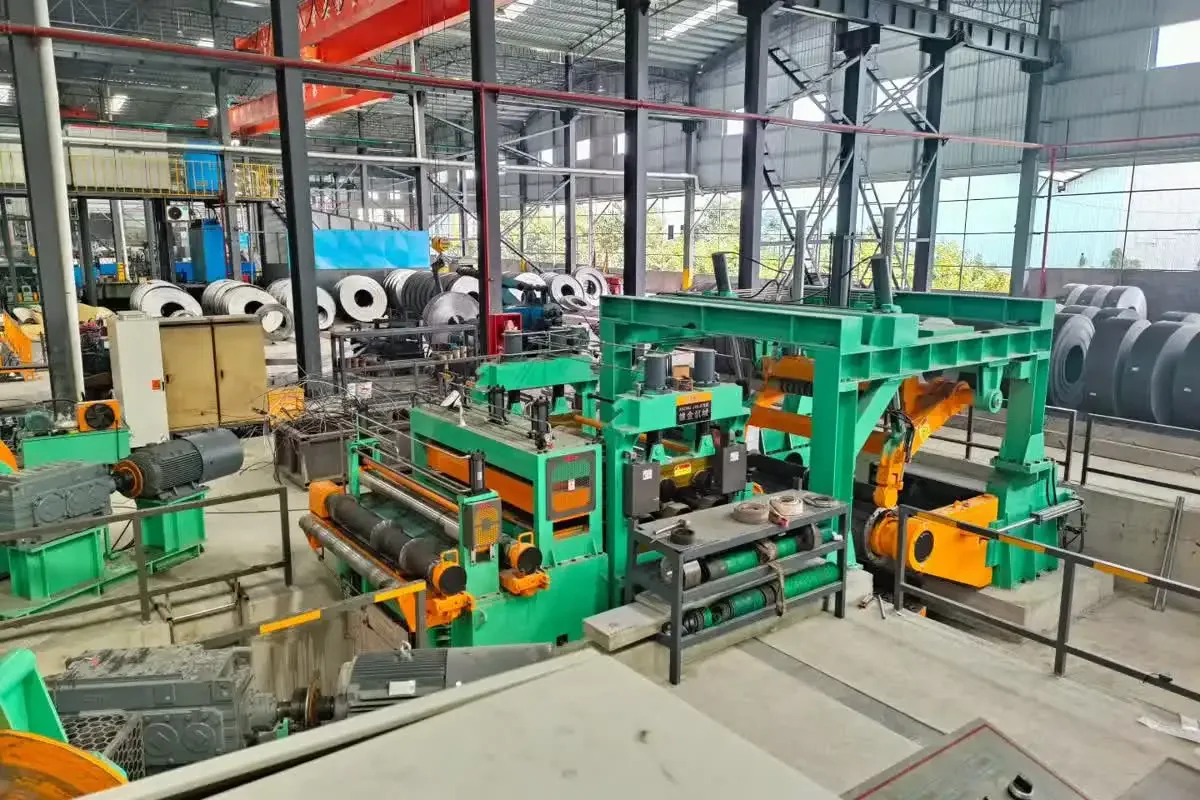
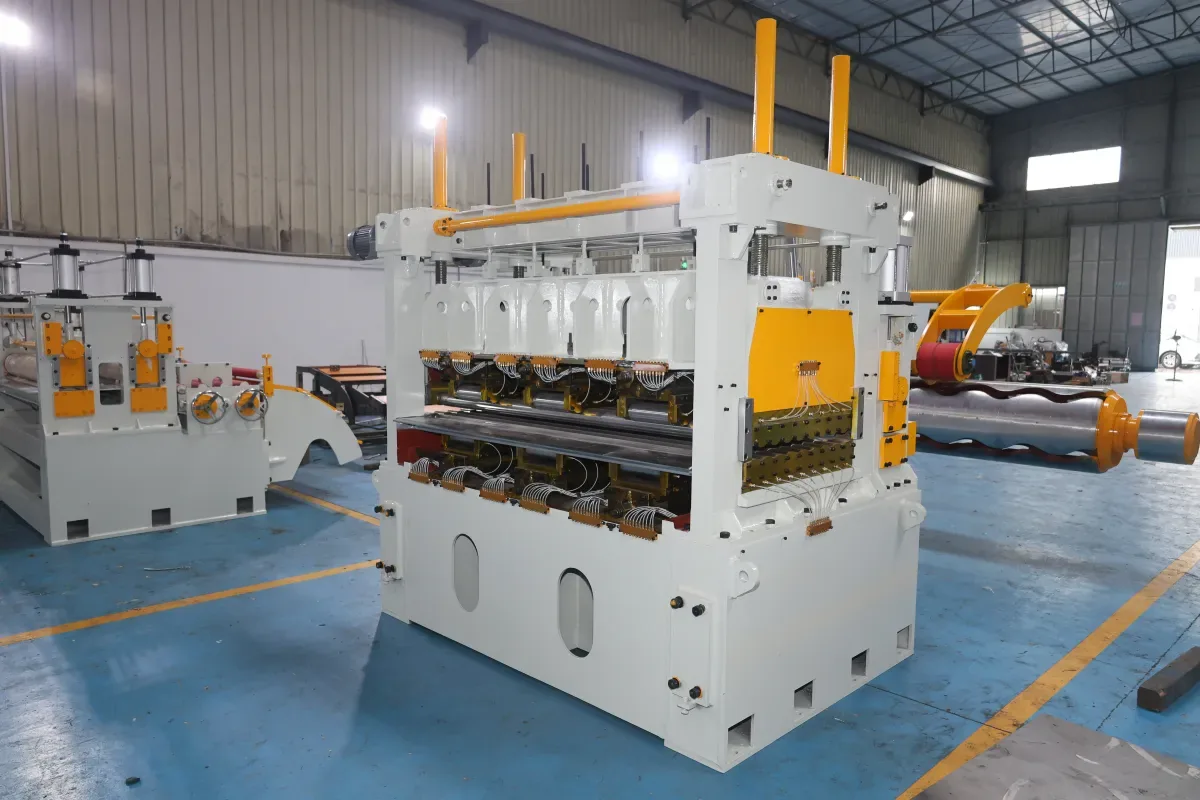
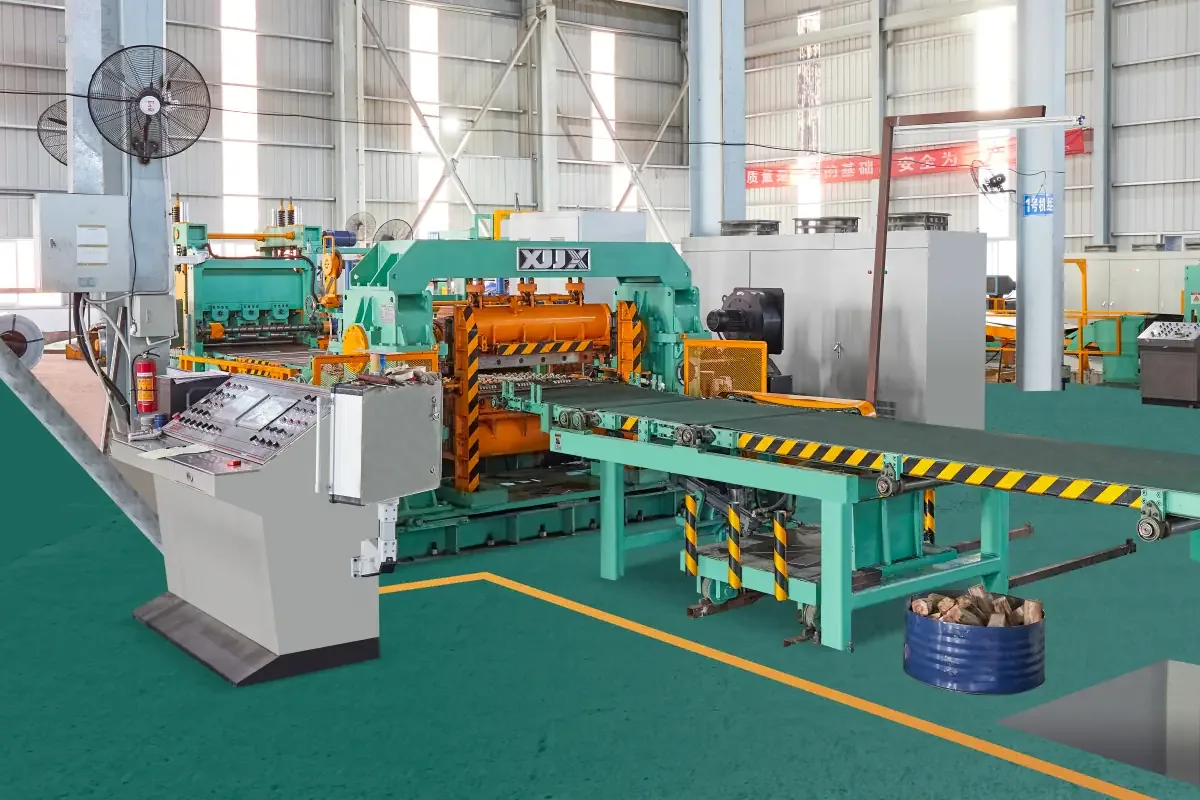
การพิจารณาทั้งสายการผลิต แทนที่จะดูแค่ตู้ควบคุม ก็มีประโยชน์ โครงการอ้างอิงของ XIONGJIN — สายการผลิตตัดแถบแบบหัวตัดคู่และดึงด้วยสายพาน สายการผลิต flying shear 1650 และสายการผลิตตัดแผ่น 1850 มม. — แสดงให้เห็นว่าทำไมการหารือระบบอัตโนมัติต้องผูกกับผังกระบวนการและโครงสร้างผลิตภัณฑ์จริง
บทสรุป
โครงการระบบอัตโนมัติของการแปรรูปคอยล์ที่แข็งแกร่งที่สุดไม่ได้เริ่มด้วยคำสัญญาความเร็วสูงสุด แต่เริ่มด้วยนิยามที่ชัดเจนของความทำซ้ำได้ ความปลอดภัย คุณภาพ และการไหลของข้อมูล การปรับตามสูตร เซ็นเซอร์ที่เป็นประโยชน์ ความตึงและการนำทางที่เสถียร การเปลี่ยนที่ปลอดภัยกว่า และบันทึกการผลิตที่สืบย้อนได้ สามารถทำให้สายการผลิตใช้งานและปรับปรุงได้ง่ายขึ้น
สำหรับสายการผลิตตัดแถบ ปรับเรียบ หรือตัดแผ่นสายใหม่หรือที่ปรับปรุง แพ็กเกจระบบอัตโนมัติที่เหมาะสมขึ้นอยู่กับช่วงวัสดุและเป้าหมายกระบวนการของลูกค้า การประเมินทางเทคนิคโดยละเอียดต้องยืนยันความสามารถที่ใช้ได้ก่อนเลือกอุปกรณ์และก่อนตั้งความคาดหวังประสิทธิภาพ