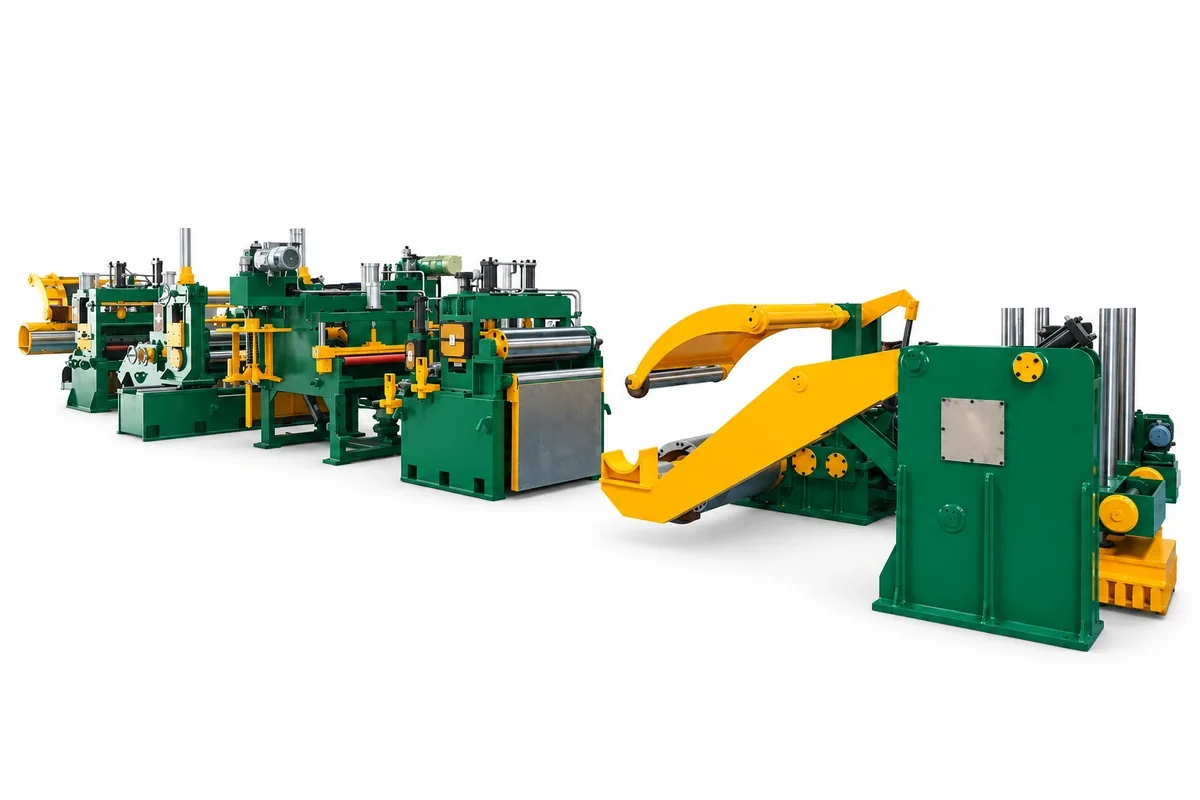
การร้อยม้วนมักถูกมองเป็นขั้นตอนสั้นๆ ระหว่างคำสั่งผลิตหนึ่งกับคำสั่งถัดไป แท้จริงแล้วมันคือจุดควบคุมของทั้งกระบวนการตัดแถบ (slitting) วิธีที่ม้วนหนึ่งถูกรับ จัดกึ่งกลาง เปิดออก นำทาง และป้อนเข้าสายการผลิต ส่งผลต่อการสัมผัสของผู้ปฏิบัติงาน การยึดเกาะของแถบ สภาพขอบ เวลาในการปรับตั้ง และเสถียรภาพของม้วนสำเร็จรูปชุดแรก
สำหรับผู้แปรรูปที่ทำงานกับแถบบาง อ่อนไหว หรือมูลค่าสูง การร้อยม้วนแบบไม่เป็นระบบอาจก่อให้เกิดมากกว่าแค่ความล่าช้า การป้อนที่เตรียมไม่ดีอาจทำให้เกิดการเบี่ยงด้านข้าง การจัดการมากเกินไป การสัมผัสผิว หรือการปรับหัวตัดอย่างเร่งรีบ แนวทางที่ดีที่สุดไม่ใช่แค่ทำให้การเปลี่ยนคำสั่งผลิตเร็วขึ้น แต่ทำให้ทำซ้ำได้: ลำดับที่ตรวจสอบแล้วแบบเดียวกัน ความรับผิดชอบที่ชัดเจน และตำแหน่งเครื่องจักรที่รู้กันทุกครั้ง
บทความนี้อธิบายว่าผู้ซื้อและทีมผลิตสามารถมอง การร้อยม้วนในสายการผลิตตัดแถบ เป็นกระบวนการที่ควบคุมได้อย่างไร เป็นคู่มือปฏิบัติที่ไม่ทดแทนคู่มือการใช้งานของผู้ผลิตอุปกรณ์ การประเมินความเสี่ยงในโรงงาน การฝึกอบรม หรือข้อกำหนดด้านความปลอดภัยที่ใช้บังคับ
ทำไมการร้อยม้วนสมควรได้รับความสนใจทางเทคนิค
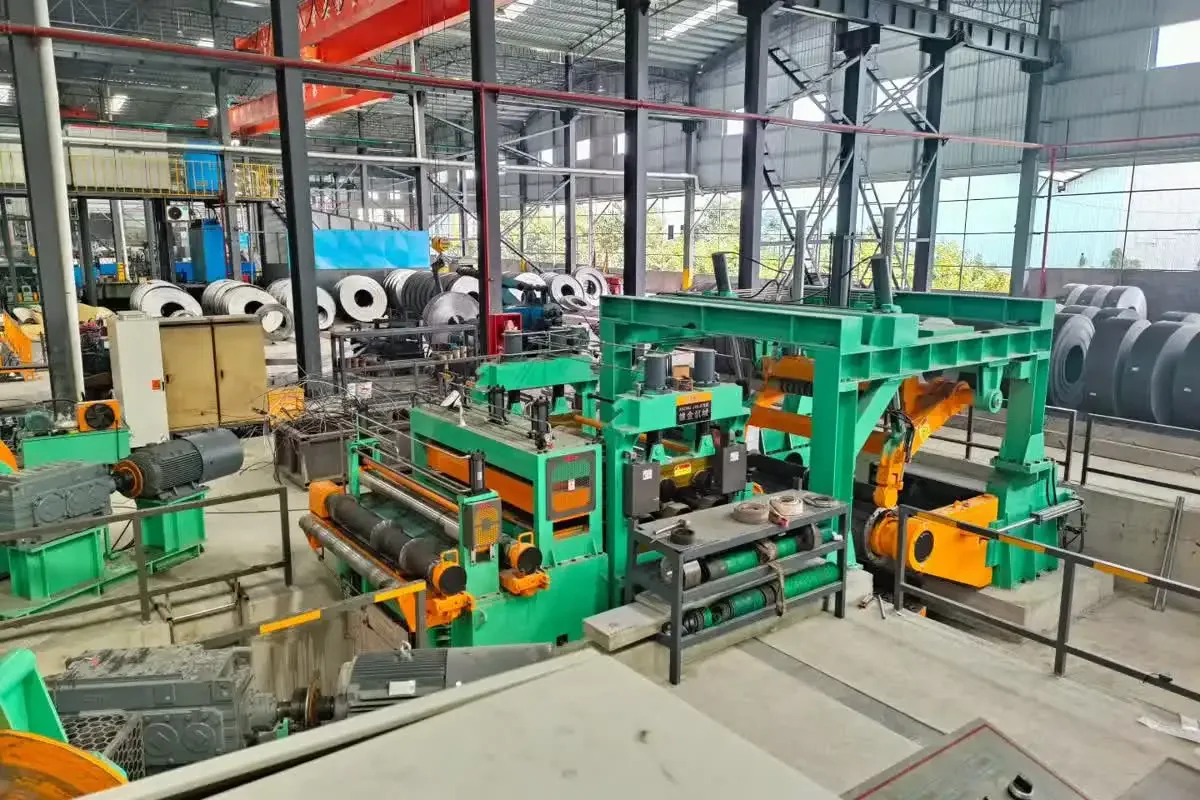
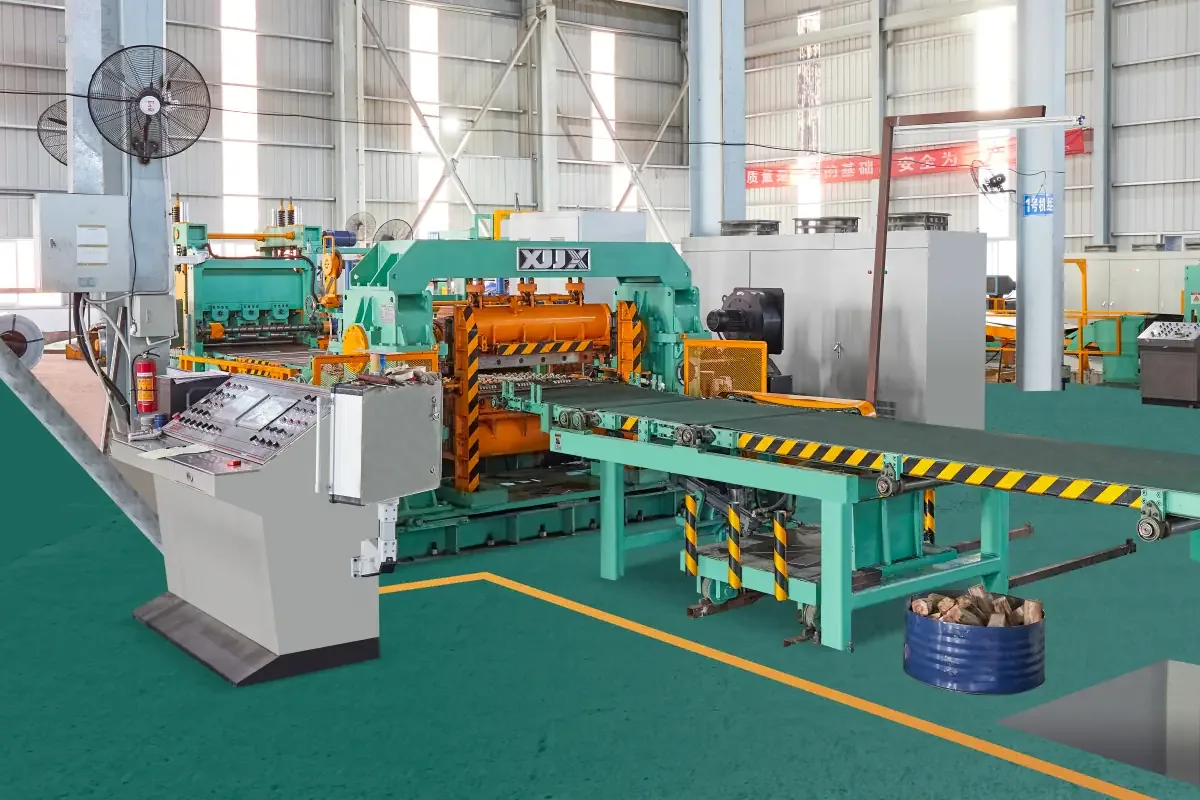
สายการผลิตตัดแถบนำม้วนกว้างหนึ่งม้วนผ่านฟังก์ชันที่เชื่อมโยงกันหลายอย่าง: การจัดการม้วน การป้อน การนำทางขาเข้า การตัดแถบ การจัดการเศษขอบ การควบคุมความตึง และการม้วนเก็บ ในระหว่างการร้อยม้วน แถบยังไม่อยู่ในสภาวะเสถียร ผู้ปฏิบัติงานอาจกำลังยืนยันการจัดแนว ตั้งจุดเริ่มต้นแถบที่ปลอดภัย และตรวจสอบว่าแถบเดินตามเส้นทางที่วางไว้ก่อนเร่งความเร็วสายการผลิต
ด้วยเหตุนี้โมดูลขาเข้าจึงสำคัญเป็นพิเศษ ม้วนอาจมีลักษณะที่ระบุไว้อย่างดีและหัวตัดอาจปรับตั้งไว้อย่างดี แต่แถบในช่วงเมตรแรกๆ ยังอาจได้รับผลกระทบหากการจัดกึ่งกลางม้วนหรือการนำทางแถบไม่สม่ำเสมอ การร้อยม้วนที่ทำซ้ำได้ลดความจำเป็นในการแก้ไขหน้างาน และช่วยให้ทีมระบุได้ว่าปัญหาคุณภาพมีต้นตอจากการโหลดม้วน การนำทางขาเข้า หัวตัด หรือปลายทาง
นอกจากนี้ยังช่วยการส่งมอบงานระหว่างกะ เมื่อการเปลี่ยนคำสั่งผลิตทุกครั้งใช้จุดตรวจสอบเดียวกัน กะต่างๆ สามารถเปรียบเทียบผลการปรับตั้ง บันทึกข้อยกเว้น และปรับปรุงกระบวนการโดยไม่ต้องพึ่งความจำของผู้ปฏิบัติงานคนใดคนหนึ่ง
1. เริ่มจากม้วนและแผนการโหลด
ก่อนที่ม้วนจะมาถึงเครื่องคลายม้วน (uncoiler) โปรดยืนยันข้อมูลคำสั่งผลิตที่ส่งผลต่อการปรับตั้ง: ความกว้างม้วน ช่วงความหนา เส้นผ่านศูนย์กลางในและนอก น้ำหนักม้วน สภาพวัสดุ ความอ่อนไหวของผิว และความกว้างแถบที่ต้องการ วิธีการจัดการต้องสอดคล้องกับขนาดม้วนจริงและความจุพิกัดของอุปกรณ์ที่ใช้ อย่าอาศัยแค่การประเมินด้วยสายตาเมื่อมีเอกสารคำสั่งผลิตหรือป้ายระบุม้วนอยู่
แผนการโหลดควรกำหนดทิศทางการวางม้วนและทิศทางการป้อนก่อนเคลื่อนย้ายเข้าตำแหน่งด้วย ม้วนที่วางทิศถูกต้องลดการจัดการหลังโหลด ทีมต้องสามารถตรวจสอบทิศที่วางแผนไว้ได้ในพริบตา แทนที่จะมาพบเมื่อแถบเข้าไปในสายการผลิตแล้วบางส่วน
สำหรับผู้ซื้อที่ระบุสายการผลิตใหม่ นี่คือเหตุผลที่เส้นทางของรถเข็นม้วน ความสามารถในการยก รูปทรงของที่รองรับ และการเข้าถึงสายการผลิตสมควรได้รับความสนใจพอๆ กับความสามารถของหัวตัด รถเข็นโหลดต้องช่วยให้ส่งมอบอย่างควบคุมได้ถึงเครื่องคลายม้วน ไม่ใช่เพิ่มการปรับด้วยมือที่ยุ่งยากอีกขั้น โครงแบบที่เหมาะสมขึ้นอยู่กับข้อมูลม้วนและผังโรงงาน จึงต้องยืนยันระหว่างการทบทวนทางเทคนิค
2. เตรียมเส้นทางการร้อยที่สะอาดและมองเห็นได้
เมื่อยึดม้วนแล้ว เป้าหมายถัดไปคือทำให้เส้นทางที่วางไว้ของแถบมองเห็นได้ นำวัสดุบรรจุภัณฑ์ที่หลวมออก ยืนยันว่าโต๊ะขาเข้าและลูกกลิ้งนำทางปราศจากสิ่งกีดขวางที่ไม่จำเป็น และตรวจให้แน่ใจว่าอุปกรณ์เคลื่อนที่ที่เกี่ยวข้องอยู่ในตำแหน่ง เป้าหมายไม่ใช่การจัดระเบียบเพื่อความสวยงาม แต่เพื่อให้เห็นจุดเริ่มต้นของแถบ จุดสัมผัสของการนำทาง และจุดหนีบที่อาจเกิดขึ้นก่อนการเคลื่อนที่จะเริ่ม
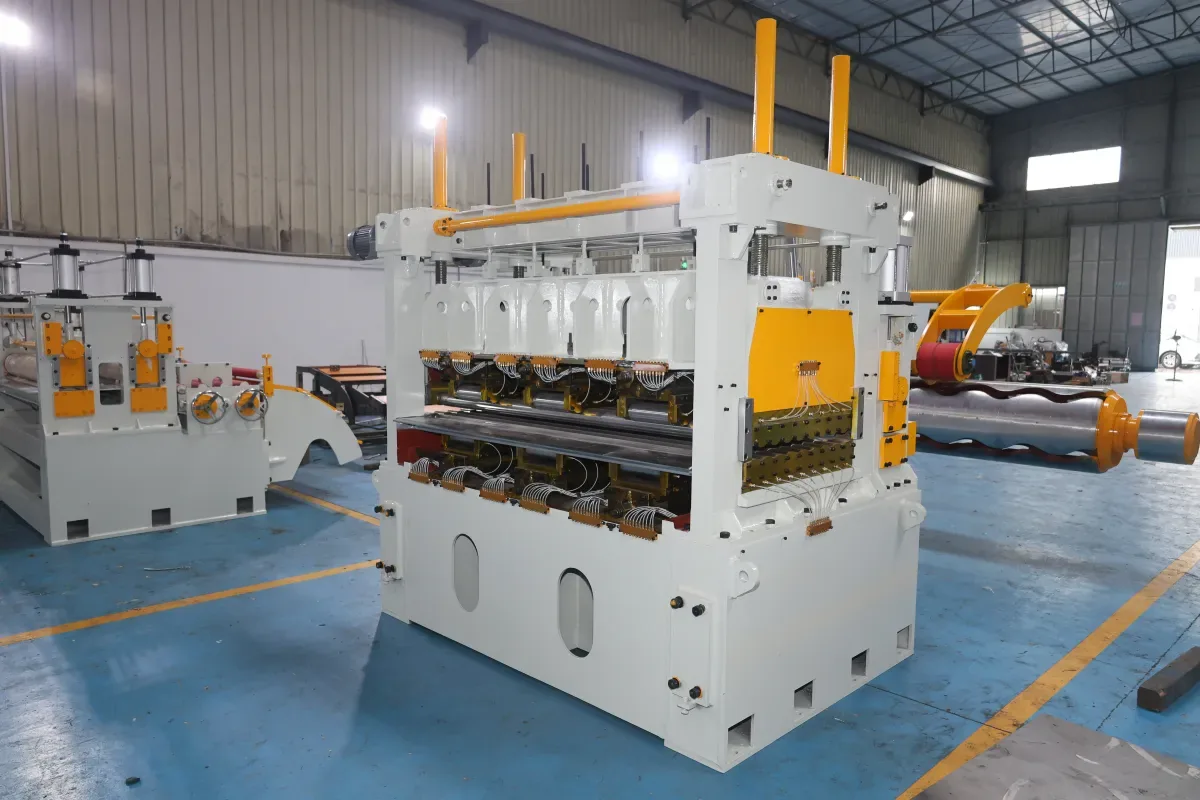
ในกระบวนการที่ใช้ลูกกลิ้งกด (hold-down) ใบมีดแยก ลูกกลิ้งกด (pinch roll) หรือลูกกลิ้งขาเข้าขับเคลื่อน ตำแหน่งและลำดับของอุปกรณ์ต้องกำหนดไว้ในคำสั่งงาน ทีมต้องรู้ว่าอุปกรณ์ใดควบคุมแถบก่อน และอุปกรณ์ใดยังคงแยกอยู่จนกว่าจุดเริ่มต้นของแถบจะผ่านเข้าไป วิธีนี้ลดโอกาสที่สองการทำงานจะขัดแย้งกัน หรือแถบจะเคลื่อนที่อย่างไม่คาดคิดระหว่างการปรับ
เส้นทางการร้อยที่ออกแบบมาอย่างดียังช่วยปกป้องวัสดุที่เปิดโล่งได้ง่าย สำหรับแถบขัดเงา เคลือบ หรือเป็นรอยง่าย ให้ตรวจสอบผิวสัมผัสและความสะอาดของลูกกลิ้งหรือโต๊ะก่อนการร้อย รอยบนผิวมักมีราคาแพงเพราะอาจปรากฏเมื่อม้วนเข้าสู่การผลิตไปมากแล้ว
3. จัดกึ่งกลางแถบก่อนเรียกร้องการแก้ไขจากหัวตัด
การนำทางขอบไม่สามารถทดแทนการวางม้วนที่ไม่ดีได้ หน้าที่ของมันคือตั้งและรักษาจุดอ้างอิงที่วางไว้ของแถบที่ขาเข้า หากม้วนเริ่มต้นเยื้องศูนย์มาก ผู้ปฏิบัติงานอาจถูกบังคับให้แก้ไขบ่อยครั้ง ซึ่งเพิ่มความเสี่ยงของการสัมผัสขอบและการเบี่ยงด้านข้าง
แนวทางปฏิบัติที่ดีคือกำหนดขั้นตอนตรวจสอบการจัดแนวง่ายๆ ก่อนที่จุดเริ่มต้นของแถบจะถึงหัวตัด ทีมยืนยันเส้นกึ่งกลางของม้วน การปรับตั้งการนำทางขาเข้า และเส้นทางที่วางไว้ของแถบตรงกับคำสั่งผลิต หากมีเครื่องหมายกึ่งกลาง สเกล หรือตัวบ่งชี้ตำแหน่งดิจิทัล ให้ใช้อย่างสม่ำเสมอและบันทึกการปรับใดๆ ที่ไม่เป็นมาตรฐานตามที่คำสั่งผลิตต้องการ
ในการเดินแถบช้าๆ ครั้งแรก ให้สังเกตว่าแถบเข้าสี่เหลี่ยมหรือไม่ และแนวโน้มการยึดเกาะเปลี่ยนไปหลังอุปกรณ์ขาเข้าแต่ละตัวหรือไม่ การแก้ไขเล็กๆ ตั้งแต่เนิ่นๆ ด้วยความเร็วที่ปลอดภัยเข้าใจได้ง่ายกว่าการแก้ไขครั้งใหญ่เมื่อลูกกลิ้ง ใบมีด และอุปกรณ์ดึงจำนวนมากกระทำต่อแถบแล้ว
สำหรับภาพรวมของกระแสเทคโนโลยีของสายการผลิต โปรดดูการตัดแถบคืออะไร หัวใจของวินัยในการเปลี่ยนคำสั่งผลิตเรียบง่าย: แต่ละโมดูลต้องรับแถบในสภาวะที่ควบคุมได้จากโมดูลก่อนหน้า
4. ถือว่าการเดินแถบครั้งแรกเป็นขั้นตอนการตรวจสอบ
การเดินม้วนครั้งแรกต้องทำอย่างมีเจตนา เป็นขั้นตอนยืนยันทิศทางของแถบ สภาพจุดเริ่มต้น การยึดเกาะพื้นฐาน และความสัมพันธ์ระหว่างอุปกรณ์ขาเข้ากับหัวตัด สายการผลิตต้องอยู่ในโหมดที่ปลอดภัยและควบคุมได้จนกว่าทีมจะยืนยันว่าแถบอยู่ในตำแหน่งที่ถูกต้องและไม่มีการสัมผัสที่ไม่คาดคิด
รักษาความรับผิดชอบให้ชัดเจน ควรมีหนึ่งคนประสานลำดับเมื่อขั้นตอนในโรงงานกำหนดไว้ คนอื่นๆ ต้องอยู่ในตำแหน่งที่สื่อสารด้วยสายตาได้และปลอดภัย ตัวควบคุม ปุ่มหยุดฉุกเฉิน และพื้นที่รอบชิ้นส่วนหมุนต้องเข้าถึงได้ ไม่มีผู้ปฏิบัติงานคนใดควรเข้าไปในพื้นที่อันตรายเพื่อ "ตาม" แถบขณะที่เครื่องกำลังทำงาน
บันทึกการปรับตั้งที่เป็นประโยชน์อาจรวมถึงรหัสม้วน เลขคำสั่งผลิต จุดอ้างอิงการนำทางขาเข้า สภาวะการจัดการที่ผิดปกติ เวลาจนถึงการเดินเครื่องเสถียร และการแก้ไขหากการผ่านครั้งแรกไม่ยึดเกาะตามที่คาด เมื่อเวลาผ่านไป ข้อมูลนี้เผยให้เห็นแหล่งความแปรปรวนซ้ำๆ ในการปรับตั้ง และช่วยทีมเทคนิคตัดสินใจว่าต้องปรับการนำทาง เปลี่ยนคำสั่งงาน หรือทบทวนกลไกหรือไม่
5. ปกป้องคุณภาพแถบผ่านหัวตัด
เมื่อจุดเริ่มต้นของแถบมาถึงหัวตัด จุดสนใจเปลี่ยนจากการวางม้วนไปสู่การป้อนที่ควบคุมได้ แถบต้องมาถึงโดยไม่มีการเบี่ยงด้านข้างมากเกินไปหรือความตึงที่ไม่เสถียร หัวตัดไม่สามารถส่งมอบความกว้างแถบและสภาพขอบที่วางไว้ได้อย่างสม่ำเสมอ หากการป้อนเข้าหาใบมีดแปรปรวนอย่างคาดเดาไม่ได้
การปรับตั้งใบมีด การเลือกตัวแยก (spacer) การซ้อนทับ (overlap) และช่องว่าง (clearance) ต้องกำหนดสำหรับวัสดุและชนิดการตัดโดยบุคลากรที่มีคุณสมบัติ ตามขั้นตอนที่บันทึกไว้ของสายการผลิต ในระหว่างการร้อย คำถามเชิงปฏิบัติคือแถบกำลังเข้าหาใบมีดในตำแหน่งที่วางไว้หรือไม่ และแถบชุดแรกมีเสถียรภาพเมื่อออกจากโมดูลตัดหรือไม่
หากแถบชุดแรกแสดงการเบี่ยงผิดปกติ ขอบเสียหาย เป็นคลื่น หรือการแยกไม่สม่ำเสมอ จงต้านทานความอยากเร่งความเร็วต่อโดยไม่มีสาเหตุที่ชัดเจน หยุดและทบทวนกระบวนการอย่างควบคุมได้ สาเหตุรากอาจอยู่ที่การจัดแนวต้นทาง สภาพแถบ การปรับตั้งเครื่องมือ ลักษณะความตึง หรือปัจจัยเฉพาะอื่นของสายการผลิต การบันทึกสภาพก่อนเปลี่ยนมักมีประโยชน์มากกว่าการลองปรับหลายอย่างพร้อมกัน
6. นำความทำซ้ำได้เข้าสู่มาตรฐานการปฏิบัติงาน
ความทำซ้ำได้เกิดจากการออกแบบผสานกับวินัยการปฏิบัติงาน ด้านอุปกรณ์ ผู้ซื้อสามารถทบทวนการวางตำแหน่งรถเข็นม้วน การเปิดแมนเดรลของเครื่องคลายม้วน การจัดวางลูกกลิ้งกดและใบมีดแยก การปรับการนำทางขาเข้า การมองเห็นสายการผลิต ตัวป้องกัน ตัวควบคุม และการเข้าถึงเพื่อบำรุงรักษา ด้านการปฏิบัติงาน ทีมต้องการขั้นตอนการร้อยที่บันทึกไว้ กฎการส่งมอบงาน จุดตรวจสอบ และขั้นตอนการรายงานความผิดปกติ
เช็กลิสต์เชิงปฏิบัติควรสั้นพอที่จะใช้ได้จริง แต่เจาะจงพอที่จะไม่ข้ามสิ่งใด อาจรวมถึงการระบุม้วน การยืนยันการยกและโหลด ทิศทางม้วน ความพร้อมของอุปกรณ์ เส้นทางแถบที่โล่ง การปรับการนำทาง การเดินครั้งแรกแบบควบคุม การตรวจสอบแถบชุดแรก และการอนุมัติการเดินเครื่องเสถียร เช็กลิสต์ที่แน่นอนต้องปรับให้เข้ากับโครงแบบสายการผลิตและโปรแกรมความปลอดภัยของลูกค้า
สำหรับการใช้งานที่ต้องการการควบคุมแถบอย่างเข้มงวด การดึงผู้ผลิตอุปกรณ์เข้ามาตั้งแต่เนิ่นๆ มีประโยชน์ ตัวอย่างเช่น การทบทวนการออกแบบสายการผลิตตัดแถบบาง 650 ความแม่นยำสูง ต้องพิจารณาพร้อมกันทั้งแถบที่วางแผน วัสดุ วิธีม้วนเก็บปลายทาง และกระแสงานของโรงงาน ไม่มีชิ้นส่วนโดดๆ ชิ้นใดตัดสินว่าการเปลี่ยนคำสั่งผลิตจะทำซ้ำได้หรือไม่ ผลลัพธ์มาจากความสัมพันธ์ของทั้งกระบวนการ ตั้งแต่ขาเข้าจนถึงการม้วนเก็บ
คำถามที่ผู้ซื้อควรถามก่อนปิดสเปกสายการผลิตตัดแถบ
- ม้วนจะถูกโหลด จัดกึ่งกลาง และถ่ายโอนไปยังเครื่องคลายม้วนสำหรับแถบจริงอย่างไร?
- อุปกรณ์ขาเข้าใดควบคุมจุดเริ่มต้นของแถบระหว่างการร้อย และปรับอย่างไร?
- ผู้ปฏิบัติงานสามารถเห็นจุดอ้างอิงขาเข้าและหัวตัดที่สำคัญจากตำแหน่งควบคุมที่กำหนดได้หรือไม่?
- อุปกรณ์มีการเข้าถึง ตัวป้องกัน และอินเตอร์ล็อกใดสำหรับการร้อยและการปรับประจำ?
- ทีมผลิตต้องบันทึกตำแหน่งการทำงาน การปรับการนำทาง และจุดตรวจสอบใด?
- โครงแบบสายการผลิตจะเปลี่ยนอย่างไรกับวัสดุที่อ่อนไหวต่อผิว แถบแคบ หรือวัสดุมูลค่าสูง?
การเริ่มต้นที่ควบคุมได้สร้างตอนจบที่เสถียร
การเปลี่ยนคำสั่งผลิตที่รวดเร็วมีค่าเฉพาะเมื่อให้สายการผลิตที่เสถียร กระบวนการร้อยม้วนในสายการผลิตตัดแถบที่มีวินัยทำให้แถบช่วงเมตรแรกควบคุมได้ง่ายขึ้น ม้วนสำเร็จรูปชุดแรกประเมินได้ง่ายขึ้น และการเปลี่ยนทั้งหมดทำซ้ำได้มากขึ้น เมื่อถือว่าการจัดการม้วน การนำทางขาเข้า และการตรวจสอบการผ่านครั้งแรกเป็นขั้นตอนทางเทคนิค — ไม่ใช่การเปลี่ยนผ่านแบบไม่เป็นทางการ — ผู้แปรรูปสามารถสร้างฐานที่เชื่อถือได้มากขึ้นสำหรับคุณภาพและการผลิต