สายการผลิตตัดแถบถูกประเมินจากมากกว่าม้วนที่แปรรูป สำหรับศูนย์บริการเหล็ก ผู้ผลิตขั้นตอนถัดไป หรือผู้ผลิตชิ้นส่วน คุณภาพของขอบตัดทุกขอบมีผลกระทบโดยตรงต่อขั้นตอนถัดไป ขอบที่คมและควบคุมได้สนับสนุนการขึ้นรูป การเชื่อม การเคลือบ การปั๊ม และการจัดการที่ปลอดภัย ในทางกลับกัน ครีบที่ไม่เสถียรอาจก่อให้เกิดข้อร้องเรียนที่ปรากฏนานหลังจากม้วนออกจากสายการผลิตไปแล้ว
ด้วยเหตุนี้ การควบคุมครีบในการตัดแถบ ต้องถูกมองเป็นวินัยของทั้งระบบสายการผลิต ไม่ใช่แค่การปรับตั้งค่า ใบมีดของหัวตัดคือศูนย์กลางของผลลัพธ์ แต่สภาพวัสดุ การนำทางแถบ ความตึงขาเข้าและขาออก การม้วนเก็บ วิธีปฏิบัติการบำรุงรักษา และการป้อนกลับของการตรวจสอบล้วนมีส่วนร่วม เป้าหมายที่ถูกต้องไม่ใช่แค่ทำให้ครีบมองเห็นน้อยลง แต่เพื่อให้ได้คุณภาพขอบที่ทำซ้ำได้ด้วยความเร็วการผลิตที่คุ้มค่าทางการค้าสำหรับแถบที่ตรวจสอบแล้วของผู้ซื้อ
ทำไมการควบคุมครีบจึงเป็นเรื่องธุรกิจ
ครีบคือขอบที่ยกขึ้นหรือฉีกขาดที่เหลืออยู่เมื่อแถบถูกแยก ขนาดและรูปร่างอาจแปรผันตามเกรดวัสดุ ความหนา ความแข็ง การเคลือบ ความกว้าง ชนิดการตัด และสภาวะสายการผลิต แม้ครีบจะเล็ก ความไม่สม่ำเสมอก็มีราคา: อาจทำให้ม้วนหนึ่งใช้ไม่ได้กับกระบวนการถัดไปที่อ่อนไหว เพิ่มความเสี่ยงในการจัดการ เร่งการสึกหรอของเครื่องมือขึ้นรูป หรือต้องมีขั้นตอนขัดครีบและตรวจสอบเพิ่มเติม
สำหรับศูนย์บริการ ความเสี่ยงทางการค้ามักสะสม การตัดที่อยู่ขีดจำกัดอาจยอมรับได้ในคำสั่งหนึ่ง แต่ก่อปัญหาเมื่อม้วนตัดนั้นถูกขึ้นรูปด้วยลูกกลิ้ง ปั๊ม เชื่อม หรือใช้ในระบบป้อนอัตโนมัติของลูกค้า ด้วยเหตุนี้ผู้ซื้อต้องการความคาดหวังคุณภาพขอบที่ตกลงกัน ควบคู่กับค่าความคลาดเคลื่อนความกว้างแถบ ความโค้ง การซ้อนเลื่อน และการป้องกันผิว การควบคุมครีบไม่ได้ทดแทนลักษณะเหล่านั้น แต่เป็นส่วนหนึ่งของการหารือคุณภาพเดียวกัน
ที่ XIONGJIN MACHINERY โครงการตัดแถบต้องเริ่มด้วยเมทริกซ์วัสดุและผลิตภัณฑ์ที่ชัดเจน การหารือทางเทคนิคต้องกำหนดเกรดม้วน ช่วงความหนา ลักษณะแรงดึง ความกว้างการตัด ข้อกำหนดม้วนสำเร็จรูป และการใช้งานถัดไปที่สำคัญสำหรับผู้ซื้อ ความเหมาะสมที่แน่นอน การจัดวางใบมีด และโครงแบบสายการผลิตต้องยืนยันทางเทคนิคสำหรับกรณีการทำงานจริง
ครีบบอกอะไรเกี่ยวกับกระบวนการตัด
การตัดแถบแบบหมุน (rotary slitting) เป็นกระบวนการตัดที่ควบคุมได้ ใบมีดกลมบนและล่างต้องกัดแถบด้วยความสัมพันธ์ที่ถูกต้อง เพื่อให้วัสดุเสียรูปพลาสติกก่อนแล้วจึงแตกตัวอย่างเสถียรและคาดเดาได้ เมื่อกระบวนการตัดสมดุล ขอบมักแสดงการผสมที่ยอมรับได้ของขอบมน โซนขัดเงา โซนแตกหัก และครีบที่จำกัด เมื่อสภาวะเบี่ยงเบน โปรไฟล์ขอบจะกลายเป็นสัญญาณวินิจฉัยที่เป็นประโยชน์
ช่องว่างใบมีดต้องสอดคล้องกับวัสดุ
ช่องว่างใบมีดมักถูกหารือเป็นเปอร์เซ็นต์ของความหนา แต่กฎตายตัวไม่เพียงพอสำหรับการตัดสินใจการผลิต ความแข็งแรงของวัสดุ ความเหนียว การเคลือบ และสภาพขอบที่ต้องการมีอิทธิพลต่อการปรับจริง ช่องว่างที่ใช้ได้กับม้วนเหล็กอ่อนอาจไม่ให้ผลเดียวกันในวัสดุความแข็งแรงสูง เหล็กสแตนเลส หรือความหนาอื่น
ช่องว่างที่มากเกินไปอาจทำให้เกิดการแตกหักที่หนาขึ้นและครีบที่ใหญ่ขึ้น ช่องว่างที่ไม่เพียงพออาจเพิ่มแรงตัด เร่งการสึกหรอของใบมีด และสร้างรูปแบบความเสียหายขอบอีกแบบ คำตอบไม่ใช่การไล่ตามตัวเลขเดียวสำหรับทุกกรณี แต่บันทึกการปรับที่เคยให้มาตรฐานสำหรับตระกูลวัสดุของผู้ซื้อ ยืนยันผลด้วยการตรวจสอบขอบ และควบคุมการเปลี่ยนคำสั่งผลิตเพื่อคืนสู่ความสัมพันธ์ที่อนุมัติแล้ว
สภาพใบมีดและการซ้อนทับสมควรได้รับความสนใจเท่าเทียม
ความคม รูปทรง ความกลมศูนย์กลาง และสภาพการติดตั้งของใบมีดส่งผลต่อการตัดพอๆ กับช่องว่างพิกัด ใบมีดที่ทื่อหรือเสียหายอาจเพิ่มภาระการตัดและทำให้คุณภาพขอบสม่ำเสมอน้อยลงในโปรแกรมการตัด การซ้อนทับ (overlap) ที่ไม่ถูกต้องยังอาจเปลี่ยนแนวการตัด ในทางปฏิบัติ โปรแกรมบำรุงรักษาต้องมีเกณฑ์การตรวจสอบที่มีความหมายต่อผลิตภัณฑ์ที่ขาย — ไม่ใช่แค่ช่วงเวลาตามปฏิทิน
ผู้ปฏิบัติงานยังได้ประโยชน์จากวิธีรายงานที่ชัดเจน หากรูปแบบขอบเปลี่ยน ทีมสายการผลิตต้องแยกแยะได้ว่าสาเหตุน่าจะเป็นสภาพใบมีด ข้อผิดพลาดการปรับตั้ง ความแปรปรวนของวัสดุขาเข้า การยึดเกาะของแถบ หรือลักษณะความตึง การเปลี่ยนใบมีดโดยไม่ระบุสาเหตุอาจซ่อนปัญหาทางเทคโนโลยีที่ซ้ำ แทนที่จะแก้มัน
การควบคุมครีบคือวินัยของทั้งระบบ
สภาพม้วน การป้อน และการนำทางขอบ
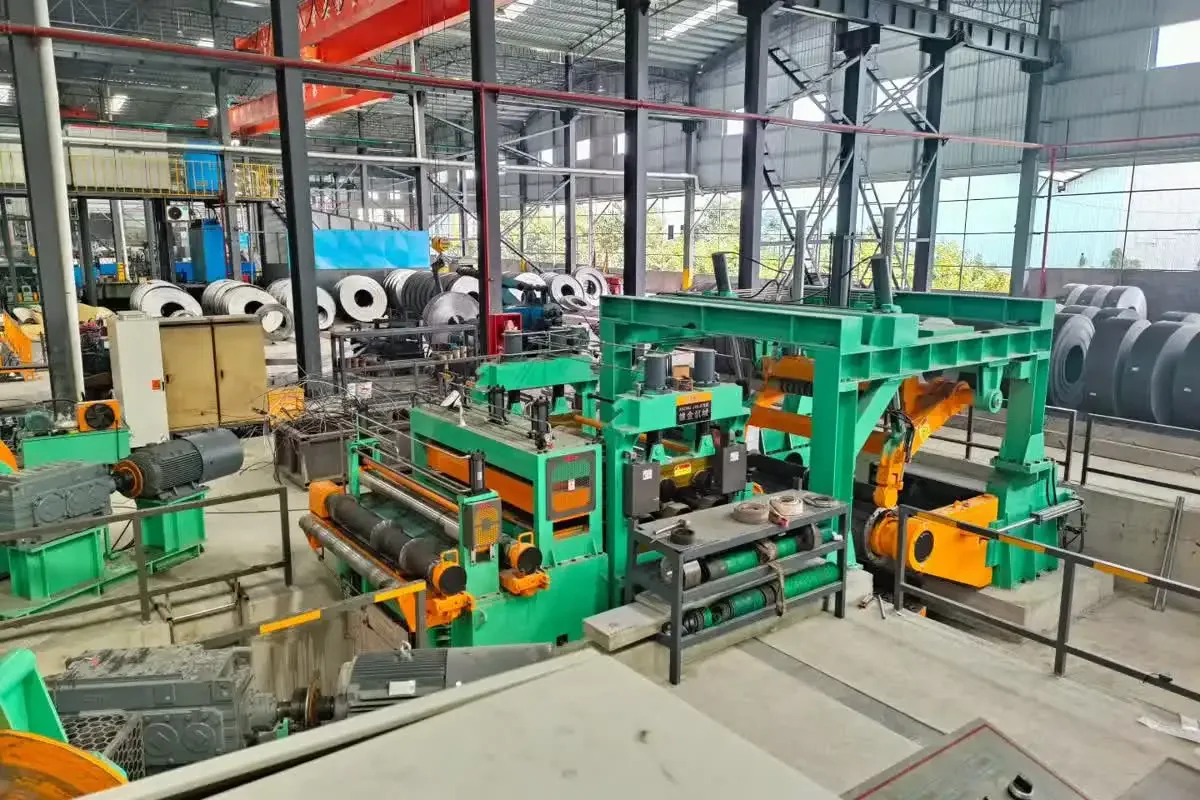
การตัดแถบเริ่มต้นก่อนที่แถบจะถึงใบมีด ม้วนที่มีชั้นเลื่อน ขอบเสียหาย ม้วนไม่ดี รูปร่างตกค้าง และการป้อนที่ไม่สม่ำเสมอ อาจทำให้การตัดที่เสถียรยากขึ้น โมดูลขาเข้าที่ดีต้องช่วยให้โหลดม้วนได้อย่างปลอดภัยและป้อนอย่างควบคุมได้ ขณะที่ระบบนำทางตั้งเส้นทางแถบที่สม่ำเสมอ หากแถบเคลื่อนที่ด้านข้างหรือเข้าหัวตัดในสภาวะที่เปลี่ยนไป การปรับใบมีดไม่สามารถให้ผลเดียวกันทุกครั้ง
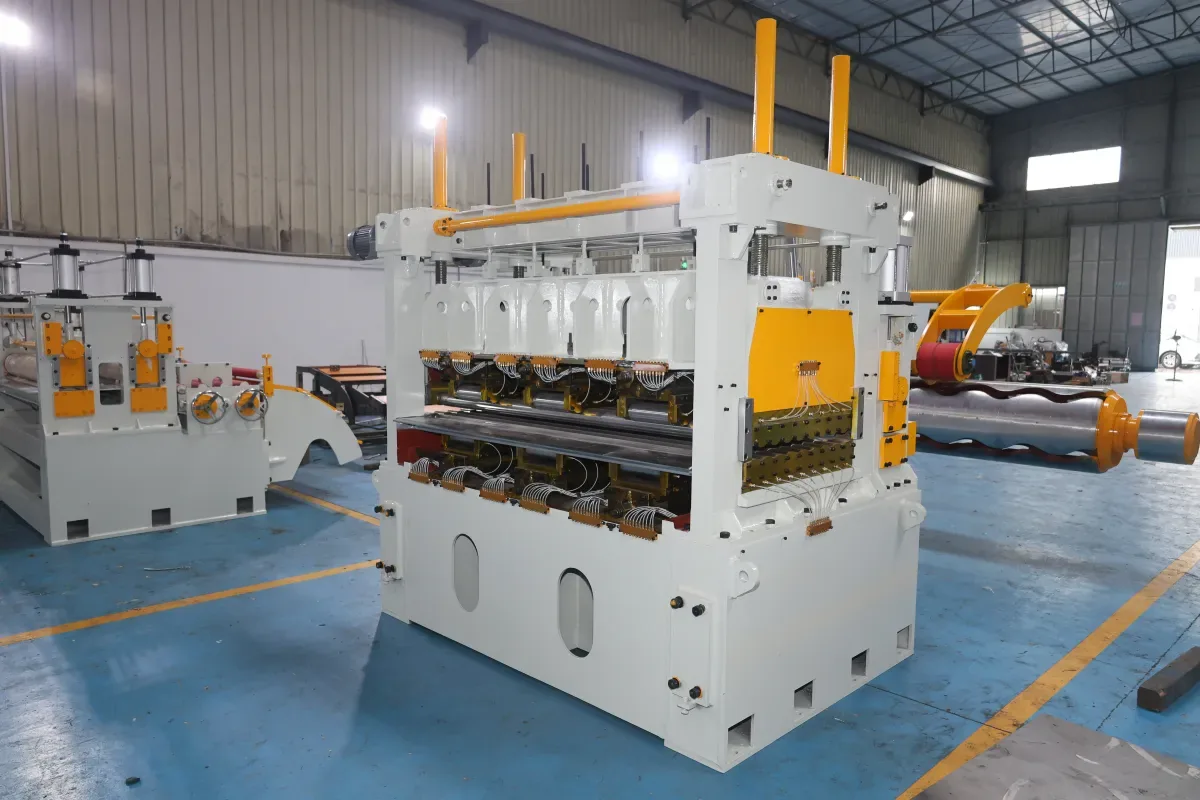
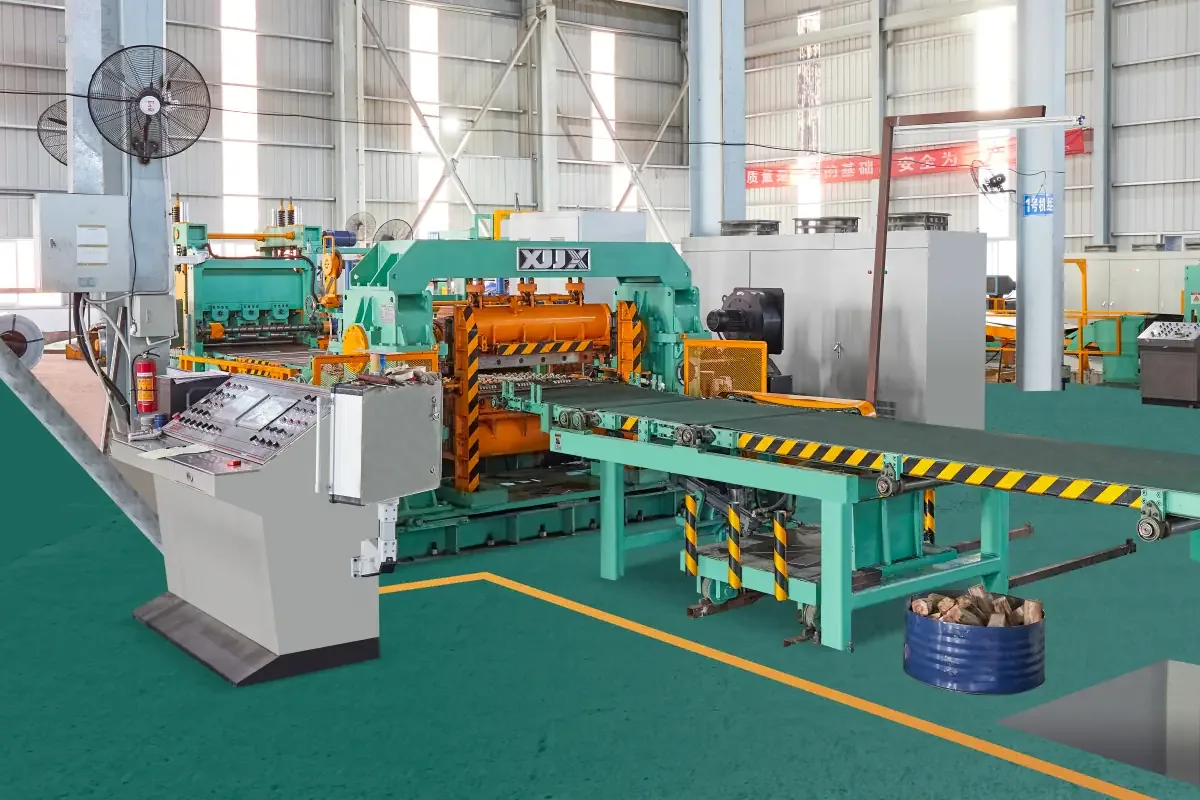
นี่คือเหตุผลหนึ่งที่ผู้ซื้อต้องทบทวนทั้งกระแสวัสดุ แทนที่จะเลือกหัวตัดเพียงตัวเดียว สรุปที่เผยแพร่เรื่องการตัดแถบคืออะไร เป็นจุดเริ่มต้นที่เป็นประโยชน์ในการทำแผนที่ฟังก์ชันสำคัญตั้งแต่การโหลดม้วนจนถึงการม้วนเก็บ สำหรับโครงการที่ต้องการโครงแบบรับภาระมากขึ้น หน้าโครงการตัดแถบ 1850 แบบหัวตัดคู่ที่ตรวจสอบแล้วของ XIONGJIN แสดงให้เห็นชนิดของการหารือโครงแบบเฉพาะโครงการที่ผู้ซื้อควรมีกับผู้ผลิตอุปกรณ์
ความตึงและการม้วนเก็บปกป้องผลลัพธ์หลังการตัด
ขอบของแถบยังสำคัญหลังออกจากใบมีด ความตึงที่ไม่เพียงพอหรือไม่เสถียรอาจทำให้แถบเบี่ยง คลายตัว ถูกับส่วนของสายการผลิต หรือม้วนไม่ดี ความตึงที่มากเกินไปอาจก่อปัญหาอีกชุด รวมถึงรอย การเสียรูป หรือความเครียดที่ไม่จำเป็นในวัสดุบางและอ่อนไหว กลยุทธ์ความตึงที่ถูกต้องขึ้นอยู่กับวัสดุ ขนาดแถบ การจัดวางตัวแยก ข้อกำหนดม้วนสำเร็จรูป และความสามารถของสายการผลิตที่เลือก
ด้วยเหตุนี้คุณภาพการม้วนเก็บจึงเป็นส่วนหนึ่งของการควบคุมครีบในเชิงปฏิบัติ ขอบที่สะอาดซึ่งต่อมาถูกทำลายโดยการจัดการแถบที่ไม่เสถียรจะกลายเป็นปัญหาคุณภาพสำหรับผู้ซื้อ ตัวแยก อุปกรณ์ดึง การจัดการเศษขอบ และการควบคุมเครื่องม้วนเก็บต้องทบทวนเป็นระบบที่เชื่อมโยง ตัวอย่างเช่น หน้าโครงการตัดแถบ 1850 แบบหัวตัดคู่และดึงด้วยสายพานที่ตรวจสอบแล้วอาจช่วยผู้ซื้อถามเกี่ยวกับการจัดวางความตึงและการจัดการวัสดุ ขณะที่การเลือกอุปกรณ์ขั้นสุดท้ายต้องยืนยันตามกระบวนการที่ต้องการ
กระบวนการรับมอบและบำรุงรักษาเชิงปฏิบัติ
คุณภาพขอบที่เชื่อถือได้สร้างด้วยการป้อนกลับที่มีวินัย ในระหว่างการรับมอบ ผู้ซื้อและผู้ผลิตควรถกเถียงกันว่าจะเลือกม้วนตัวแทนอย่างไร จะประเมินความกว้างการตัดใด จะตรวจสอบตัวอย่างขอบอย่างไร และจะบันทึกสภาวะการผลิตใด วิธีนี้สร้างเส้นฐาน แทนที่จะปล่อยการรับมอบไว้กับการตัดสินด้วยสายตาครั้งเดียว
ในการผลิตประจำ แผนควบคุมที่เป็นประโยชน์มักรวมถึงการดำเนินการต่อไปนี้:
- บันทึกเครื่องมือ ช่องว่าง การซ้อนทับ และการจัดวางตัวแยกสำหรับงานที่เคยให้มาตรฐาน
- ตรวจสอบม้วนแรกหลังการปรับหรือเปลี่ยนเครื่องมือ แล้วสุ่มตัวอย่างเป็นระยะตามวัสดุและความเสี่ยงคุณภาพ
- บันทึกข้อสังเกตเกี่ยวกับม้วนขาเข้า รวมถึงขอบเสียหาย ข้อกังวลเรื่องรูป หรือสภาวะผิวผิดปกติ
- ติดตามการยึดเกาะของแถบ การตอบสนองของความตึง และการม้วนของม้วนสำเร็จรูป แทนที่จะตรวจสอบแค่หัวตัด
- ติดตามแนวโน้มปัญหาขอบที่ซ้ำตามตระกูลวัสดุและชนิดการตัด เพื่อการบำรุงรักษาตามหลักฐาน
คุณค่าของกระบวนการนี้คือทั้งความเร็วและคุณภาพ เมื่อทีมสามารถเชื่อมโยงสภาพขอบที่มองเห็นกับการปรับที่บันทึกไว้และลักษณะของสายการผลิต ก็สามารถแก้ไขสาเหตุจริงได้เร็วขึ้น วิธีนี้ลดม้วนทดสอบ ปรับปรุงความทำซ้ำได้ของการปรับตั้ง และให้ฐานที่เชื่อถือได้มากขึ้นแก่ทีมขายในการหารือคุณภาพขอบกับลูกค้า
ผู้ซื้อควรระบุสเปกสายการผลิตตัดแถบอย่างไร
บางครั้งผู้ซื้อขอความเร็วเป้าหมายหรือน้ำหนักม้วนสูงสุดก่อนกำหนดคุณภาพผลิตภัณฑ์ที่สายการผลิตต้องปกป้อง ข้อมูลป้อนเหล่านั้นสำคัญ แต่ต้องมาพร้อมสรุปการใช้งานที่ครบถ้วน คำขอใบเสนอราคาที่ดีรวมถึงชนิดวัสดุ ช่วงความหนาและความกว้าง น้ำหนักม้วน ช่วงความต้านทานแรงดึงหากทราบ ความกว้างการตัดต่ำสุดและสูงสุด จำนวนแถบ ความคาดหวังคุณภาพขอบ ข้อกำหนดการม้วนเก็บ ความต้องการระบบอัตโนมัติ และการใช้งานถัดไป
การกำหนดงานที่ยาก ไม่ใช่แค่ค่าเฉลี่ย ก็มีประโยชน์ สายการผลิตที่จะแปรรูปเหล็กกล้าคาร์บอน สแตนเลส ม้วนเคลือบ หรือวัสดุความแข็งแรงสูงผสมกัน อาจต้องการเครื่องมือและกลยุทธ์การปฏิบัติงานที่ต่างกันตลอดช่วง ผู้ซื้อควรถามว่าวางแผนการเปลี่ยนคำสั่งผลิต การควบคุมความตึง การจัดการเศษขอบ และการควบคุมคุณภาพสำหรับกรณีเหล่านั้นอย่างไร ไม่ควรสมมติว่าโครงแบบที่เหมาะกับความหนาหรือโลหะผสมหนึ่งจะใช้ได้อัตโนมัติกับทุกคำสั่งในอนาคต
XIONGJIN MACHINERY สามารถใช้ข้อมูลนี้พัฒนาการหารือทางเทคนิครอบหัวตัดที่เหมาะสม อุปกรณ์เสริม การควบคุม และการจัดวางการจัดการวัสดุ ผลลัพธ์ที่ดีที่สุดคือโครงแบบที่ตรวจสอบแล้วซึ่งเชื่อมโยงขาเข้าวัสดุ เป้าหมายขอบตัด ข้อกำหนดม้วนสำเร็จรูป และวิธีปฏิบัติการที่ยั่งยืน — ไม่ใช่พารามิเตอร์เด่นที่เลือกแยกโดดๆ
บทสรุป
การควบคุมครีบในการตัดแถบเป็นมาตรวัดเชิงปฏิบัติว่าสายการผลิตแปรรูปคอยล์ถูกระบุ บำรุงรักษา และปฏิบัติงานดีเพียงใด ช่องว่างและสภาพใบมีดสำคัญยิ่ง แต่ทำงานภายในกระบวนการที่ใหญ่กว่าซึ่งรวมถึงสภาพม้วน การป้อน การยึดเกาะ ความตึง การม้วนเก็บ การตรวจสอบ และการป้อนกลับของการบำรุงรักษา ศูนย์บริการที่จัดการปัจจัยเหล่านี้ร่วมกันอยู่ในตำแหน่งที่ดีกว่าในการปกป้องคุณภาพขอบขณะรักษาการผลิตที่เชื่อถือได้
สำหรับโครงการสายการผลิตตัดแถบใหม่ ขั้นตอนถัดไปที่มีประสิทธิภาพคือกำหนดข้อกำหนดจริงของวัสดุและคุณภาพขอบ แล้วทบทวนกับผู้ผลิตอุปกรณ์ก่อนปิดโครงแบบ แนวทางนี้ทำให้การหารือจดจ่อกับความต้องการทางเทคโนโลยีที่ตรวจสอบแล้ว และช่วยเปลี่ยนการสังเกตครีบธรรมดาให้เป็นการตัดสินใจทางเทคนิคที่เป็นประโยชน์